
Gjutna komponenter
Kontrollera gjutskägg, delningslinjer, porösa områden och variation mellan detaljer. Skilj borttagning av överskottsmaterial från krav på ytutseende.
Motor- och drivlinekomponenter
Vevstaken förbinder kolven med vevaxeln och omvandlar kolvens linjära rörelse till vevaxelns rotation. Komponenten kan innehålla lagerlägen, oljekanaler och toleranskrävande ytor som måste beaktas vid gradning, rengöring och ytbehandling.
Planera processvalet →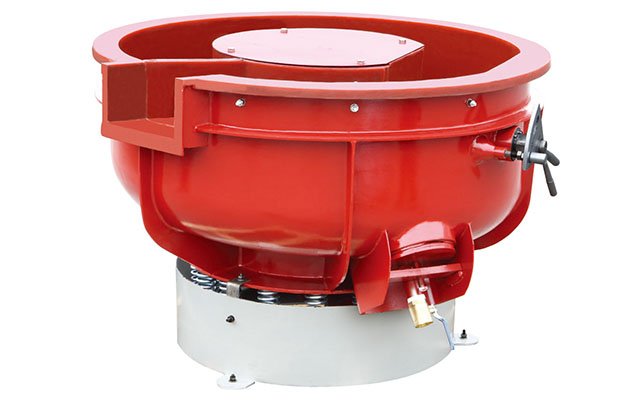
Material och tillverkning
Material och tillverkningsprocess påverkar gradtyp, utgångsyta och vilka områden som kräver skydd. Punkterna är underlag för provplanering, inte färdiga processrecept.
Kontrollera gjutskägg, delningslinjer, porösa områden och variation mellan detaljer. Skilj borttagning av överskottsmaterial från krav på ytutseende.
Granska delningslinje, övergångsradier och bearbetningsmån. Bevara konstruktionsgeometri och fastställ hur kritiska områden ska inspekteras.
Borrningar, lagerytor, gängor och passningar kan vara funktionskritiska. Skydda eller mät dem enligt ritning före och efter provbearbetning.
Ange legering och värmebehandling. Bedöm kontaktmärken, deformation och mediets skärverkan på ett representativt prov.
Specificera materialkvalitet och ytkrav. Kontrollera processkompatibilitet, temperatur, rengöring och resultat på den faktiska komponenten.
Vevstakar för högpresterande motorer kan ha särskilt kritiska ytor. Ytbehandling får inte ändra geometri eller ersätta hållfasthets- och utmattningskontroll.
Fastställ porositet, ytskikt och renhetskrav. Prova om media eller processvätska kan tränga in i porer eller små hålrum och hur rester ska avlägsnas.
Skilj avsiktliga bearbetningsspår från grader eller ytfel. Definiera vilka ytor som får jämnas ut och kontrollera tillåten materialavverkning.
Profilens fickor och övergångar påverkar medieåtkomst och tömning. Kontrollera att mediet kan komma in och ut utan att kilas fast.
Kontrollera profilens mellanrum, övergångar och kontaktpunkter. Bekräfta att media når avsedda ytor och kan separeras från öppningar och fickor.
Tvådelade ändar och smala mellanrum kräver särskild kontroll av mediaflöde, separering och risk för kontaktmärken.
Markera lagerborrningar, hål, oljekanaler, gängor och ytor med snäva toleranser på ritningen. Kontrollera om media kan passera genom komponenten och hur det ska separeras och sköljas bort efteråt. Vid behov ska kritiska ytor skyddas eller behandlas separat.
| Metod | Kan utvärderas när | Kontrollera särskilt |
|---|---|---|
| Manuell gradning | Grader sitter lokalt eller åtkomst och precision gör riktad behandling relevant. | Repeterbarhet, åtkomst, kantprofil och att verktyget inte skadar intilliggande ytor. |
| Vibrationsbearbetning | Batchbearbetning kan passa komponenternas storlek och kontaktförhållanden. | Vevstakarnas rörelse, detaljkontakt, media i kanaler och påverkan på bearbetade ytor. |
| Centrifugaltrumling | En annan relativ rörelse och belastning behöver jämföras med vibrationsbearbetning. | Processbelastning, kanalgeometri, separering, rengöring och kritiska mått. |
Maskintypen avgör inte ensam om processen passar. Jämför resultat med samma komponent, media, last och godkännandekriterier. Om ytorna inte får komma i direkt kontakt kan fixturering eller en separat process behöva utvärderas.
Gjutna, smidda, maskinbearbetade och lättare vevstakar kan kräva olika maskiner och medier. Se alternativen nedan som möjliga utgångspunkter för provning: kvalitet och resultat avgörs av legering, värmebehandling, geometri och vilka ytor ritningen tillåter att bearbeta.
| Komponenttyp | Bearbetningsväg att jämföra | Kontrollpunkter |
|---|---|---|
| Gjutna vevstakar av stål eller järn | Vibrationsbearbetning med keramiska slipkroppar kan provas för gradning av lämpliga kanter. | Gjutskägg, porösa områden, delningslinjer, hål och lagerlägen. |
| Smidda vevstakar | Vibrationsbearbetning eller centrifugalbearbetning med roterande bottenskiva kan jämföras som provkandidater. | Smidesgrad, övergångsradier, materialavverkning och ytkrav på belastade zoner. |
| Maskinbearbetade vevstakar | Vibration eller centrifugaltrumling kan jämföras för utvalda icke-funktionella ytor. | Borrade lagerlägen, oljekanaler, gängor, toleranser och fastspänning. |
| Vevstakar av aluminiumlegering | Plastmedia kan utvärderas som en mildare abrasiv kandidat. | Legering och värmebehandling, kontaktmärken, deformation och dimensioner. |
| Titanvevstakar | Vibrationsmaskin eller vibrationskar kan utvärderas med kompatibelt media. | Materialspecifikation, ytstruktur, rengöring och samtliga kritiska mått. |
Tabellen återger möjliga metodexempel ur leverantörens guide. Den fastställer inte att en viss maskin eller medietyp är lämplig för varje komponent inom materialgruppen.
Keramisk media kan utvärderas när en definierad slipverkan behövs; porslinsmedia, plastmedia och organiska medier som valnötsskal eller majsgranulat har andra egenskaper och kan passa andra steg. Leverantörens kategorier är endast en startpunkt. Användningen beror på komponentens material, grad, ytkrav och processupplägg. Utgå inte från att ett medienamn ger ett visst ytresultat. Kontrollera också om mediet kan fastna i små öppningar eller oljekanaler och hur rester ska avlägsnas.
| Media att jämföra | Exempel i produktunderlaget | Kontrollera på vevstaken |
|---|---|---|
| Keramiska slipkroppar | Leverantören nämner dem för bearbetning av gjutjärnsvevstakar. | Avverkning, gjutskägg, porösa områden, lagerlägen och kvarvarande partiklar. |
| Plastmedia | Förekommer som alternativ för ytberedning och bearbetning av aluminiumdetaljer. | Legering, värmebehandling, kantpåverkan och faktisk slipverkan. |
| Porslinsmedia | Nämns för polering som ett leverantörsexempel. | Produktens abrasivitet, renhet, ytresultat och kompatibilitet med efterföljande process. |
| Valnötsskal eller majsgranulat | Organiska medier nämns för torr bearbetning eller polering. | Damm, rester i kanaler och hålrum, torkkrav och eventuell påverkan på funktionsytor. |
Beskriv godtagbar grad, kantform, ytstruktur, renhet och kritiska mått. Dokumentera komponentens utgångsläge och jämför flera detaljer före och efter provet. Kontrollera särskilt lagerlägen, radier, gängor och passningar samt att inga media- eller processrester finns kvar i kanaler.
Se även vägledning om gradning och rengöring av vevaxlar, ytbehandling av kolvar, vibrationsmaskiner och centrifugaltrumling.
Vanliga frågor
Markera lagerlägen, hål, oljekanaler, gängor och ytor med snäva toleranser. Bedöm om processen kan förändra kantprofil eller mått och kontrollera att media och processrester kan avlägsnas helt.
En jämnare yta eller borttagna grader bevisar inte i sig att komponentens hållfasthet eller utmattningslivslängd har förbättrats. Ändra inte kritiska radier, ytor eller mått utan konstruktionsunderlag och godkänd kontrollmetod.
Vibrationsmaskiner och centrifugaltrummor ger olika rörelse och belastning. Valet beror på material, geometri, batch, kontakt mellan detaljer och vilka ytor som ska bearbetas. Jämför alternativen med representativa prov.
Utgå från material, gradtyp, ytkrav och geometri. Prova mediet på den aktuella komponenten och kontrollera att det inte fastnar i oljekanaler eller skadar lagerlägen och bearbetade ytor.
Det kan utvärderas om detaljerna rör sig säkert och resultatet blir jämnt. Kontrollera detaljkontakt, last, separering, renhet och kritiska mått på flera komponenter ur provbatchen.
Skicka material- och tillverkningsuppgifter, ritning, batchstorlek, gradens placering och mål för ytkvalitet. Markera lagerlägen, oljekanaler, toleranser och andra ytor som inte får påverkas.
Ja. I-balk, H-balk, X-balk, tvärbalks- och gaffel-/bladkonstruktioner har olika åtkomst, fickor och kontaktpunkter. Bedöm mediaflöde, risk för att media fastnar och separation mot den faktiska geometrin; profilnamnet räcker inte för att välja maskin.
Definiera kvarvarande grad och tillåten kantprofil, ytstruktur, renhet och mått på funktionskritiska områden. Ange kontrollmetod och provantal så att resultat från olika medier och maskiner kan jämföras på samma grund.
Nästa steg
Ritning, material och uppgifter om lagerlägen, oljekanaler och toleranser hjälper till att definiera provet.
Skicka en teknisk förfrågan →