
Gjutna aluminiumkolvar
Bedöm gjutskägg, bearbetade zoner och utgångsyta. Bevara kolvringsspår, kolvbultshål och mått enligt den aktuella specifikationen.
Motorkomponenter
Motorkolvar förekommer i olika material, tillverkningssätt och ytutföranden. Beskriv om målet är rengöring, gradning eller ytutjämning och ange de funktionsytor som inte får påverkas.
Planera processvalet →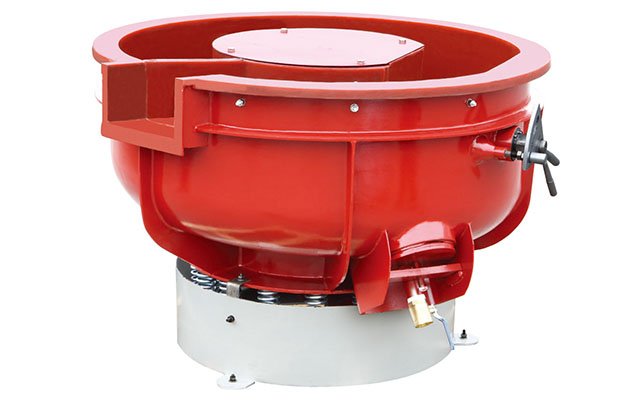
Material och utförande
Material och geometri påverkar både åtkomst för media och vilka ytor som behöver skyddas. Kategorierna nedan är exempel på provfall, inte en generell maskinrekommendation.
Bedöm gjutskägg, bearbetade zoner och utgångsyta. Bevara kolvringsspår, kolvbultshål och mått enligt den aktuella specifikationen.
Legering och konstruktion kan skilja sig från andra gjutna aluminiumkolvar. Utgå från materialbeteckning och ritning; välj inte process enbart efter produktnamnet.
Den äldre leverantörsguiden nämner en variant med aluminium–kisel och porösa keramiska fibrer, men ger inga materialspecifikationer eller acceptanskriterier. Bekräfta material och tillverkningssätt mot aktuell dokumentation innan processen bedöms.
MMC är en materialfamilj, inte en fullständig materialbeteckning. Fastställ metallmatris, förstärkning och eventuell ytbehandling från ritning eller materialintyg; kontrollera slipverkan och måttpåverkan på prov.
Användningsområdet säger inte ensamt vilket material eller vilken ytbehandling kolven har. Identifiera legering, profil, beläggning och viktkritiska ytor innan avgradning eller polering utvärderas.
Vissa tvåtaktsutföranden har en upphöjd deflektorkrona. Bedöm kronans profil och övergångar separat; en generell maskinrekommendation visar inte att den kan bearbetas utan påverkan.
Den reducerade kjolgeometrin kan göra stödyta och kontakt mer lokala. Kontrollera kjolprofil, balans och mått mot komponentens ritning efter ett representativt prov.
Korshuvudskolvar förekommer i stora dieselmotorer. Storlek, massa och hantering måste bekräftas mot den faktiska arbetsbehållaren och maskinens lastgränser.
Produktbeskrivningen beskriver trunkkolvar som långa i förhållande till diametern; kontrollera proportionerna för den aktuella komponenten. Kontrollera fri längd, stöd, orientering och rörelse i arbetsbehållaren; benämningen räcker inte för att fastställa passform.
Produktinformationen nämner smitt stål och invändiga kylkanaler. Verifiera material, vikt, kanaler och värmebehandling mot aktuell dokumentation och planera kontroll av mediarester.
Aluminiumlegeringar kan förekomma i både bensin- och dieselmotorer. Ange legering och tillstånd; skilj avsedd rengöring från avverkning nära kolvringsspår och bearbetade ytor.
Bearbetningen kan lämna grader på avsedda kanter. Identifiera vilka grader som får tas bort utan att förändra funktionsytor, passningar eller dimensioner.
Beläggningens material och krav måste vara kända före rengöring eller polering. Prova på belagd detalj och kontrollera vidhäftning, slitage och yta enligt processägarens kriterier.
Ytstruktur och åtkomlighet beror på tillverkningssätt och orientering. Separera gradning, rengöring och ytutjämning som mål och kontrollera porer och kanaler efter prov.
Toppen, kjolen och invändiga partier kan ha skilda krav. Kontrollera profil, ytkvalitet, hålrum, kolvringsspår och risken för att media blir kvar.
Svensk gjutningsterminologi för fiber- och partikelförstärkt gjutgods beskrivs av Metallkompetens. Bekräfta alltid kolvens material och förstärkning mot leverantörens dokumentation.
Ritningen eller komponentspecifikationen bör ange kolvringsspår, kolvbultshål, kolvkjolens profil, belagda områden och andra dimensioner eller ytor som ska bevaras. Små spår och invändiga kanaler kan fånga media eller processrester. Planera rengöring och kontroll av dessa områden, inte bara bedömning av den synliga ytan.
| Maskinprincip | Kan utvärderas för | Kontrollera särskilt |
|---|---|---|
| Vibrationsmaskin | Små och medelstora kolvar eller kolvkomponenter i batch. | Detaljkontakt, ringland, öppningar, separation och processvätska. |
| Centrifugaltrumma | Våt eller torr batchbearbetning när behållare och last passar detaljen. | Rörelse mellan delar, belastning, fastnat media och rengöring. |
| Centrifugalskivmaskin | Mindre komponenter där den intensiva relativa rörelsen behöver provas. | Kantpåverkan, ytkvalitet, kritiska mått och faktisk separation. |
| Maskinprincip | Möjlig användning att utvärdera | Kontroll före prov |
|---|---|---|
| Vibrationsmaskin | Rengöring och avfettning av små eller medelstora kolvar kan utvärderas, vid behov med porslinsmedia. | Verifiera mediets faktiska rengöringseffekt, ytverkan och att kolvringsspår eller hål inte fylls med rester. |
| Centrifugaltrumma | Våt eller torr batchbearbetning för gradning, rengöring, avfettning och ytutjämning. | Bekräfta vätska eller torr media, fyllnadsgrad, kontakt mellan delar och möjligheten att avlägsna media helt. |
| Centrifugalskivmaskin | Centrifugalskivmaskin kan utvärderas för vissa maskinbearbetade eller additivt tillverkade kolvar. | Utvärdera intensiv kontakt mot geometri och mått; detta är ett möjligt provfall, inte en generell rekommendation. |
Komponentbenämningen behöver bekräftas: En del som beskrivs som länken mellan vevaxeln och kolven kan avse en vevstake. Fastställ komponentens identitet mot ritning eller artikelnummer innan offert och processval.
Maskinvalet påverkas av kolvens storlek, geometri, antal, beläggning och processmål. Utvärdera varje modellfamilj på representativa detaljer. Läs mer om vibrationsmaskiner och centrifugala ytbehandlingssystem.
| Mediafamilj | Möjligt provområde | Att verifiera |
|---|---|---|
| Keramisk media | Gradning och slipande ytbehandling av lämpliga material. | Slipgrad, form, dimension och påverkan på spår och kanter. |
| Plastbaserad slipmedia | Ytbehandling av vissa lättmetaller och förberedelse inför beläggning. | Polymerharts, abrasivitet, medieslitage och beläggningskrav. |
| Porslinsmedia | Provning av rengöring eller ytkvalitet, ofta som ett separat processsteg. | Våt/torr process, ytresultat, processrester och medieseparation. |
Mediaform och dimension påverkar om media når spår och hålrum. Sköljning, torkning och efterkontroll behöver ingå om rester kan påverka komponenten. Se keramisk slipmedia, plastbaserad slipmedia och övriga processmedia.
Den arkiverade leverantörsguiden nämner Z1-plastmedia med zirkoniumsilikat för titankolvar. Läs om Z1-plastmedia med zirkoniumsilikat och bekräfta aktuell materialspecifikation, slipverkan och processvillkor innan prov. Leverantörens exempel ersätter inte kontroll av materialavverkning, mått och ytkrav på den faktiska kolven.
Definiera inspektionsmetod och acceptanskriterier innan provet. Jämför yta och mått före och efter bearbetning; kontrollera särskilt kolvringsspår, hål, kanaler, kolvbultshål och belagda zoner. Om flera kolvmodeller ska köras, håll isär deras recept och verifiera variation mellan olika geometrier.
Begär provbearbetning med representativa kolvar och dokumentera maskin, media, last, processvätska, cykeltid och rengöringssteg. Generella löften om skadefri behandling, spegelblank yta eller minskade förbränningsavlagringar kan inte ersätta mätning av det verkliga processresultatet.
Vanliga frågor
Kolvtoppen, kolvkjolen, kolvringsspåren och andra ytor har olika funktion och ytkrav. Ange vilka områden som får rengöras eller bearbetas och vilka som ska skyddas enligt ritning eller komponentspecifikation.
Vibrationsmaskin och centrifugaltrumma kan utvärderas för lämpliga kolvar. Valet beror på detaljens storlek, geometri, beläggning och batch. Prova och kontrollera kritiska mått, ytor och mediarester innan processen fastställs.
Keramisk, plastbaserad eller porslinsbaserad media kan provas för olika bearbetningsmål. Materialfamiljen ensam avgör inte slipverkan; legering, mediaform, processvätska, yta och önskat resultat behöver vägas in.
Gradning och ytutjämning kan ingå i förberedelsen, men acceptanskriterierna måste stämma med beläggningsprocessens specifikation. Kontrollera med beläggningsansvarig vilka ytor som ska behandlas och vilka föroreningar eller rester som inte får finnas kvar.
Markera kolvringsspår, kolvbultshål, tätnings- och passningsytor som kritiska. Mät före och efter ett representativt prov och kontrollera att media inte fastnar i spår eller kanaler.
Nej. Cykeltid och ytresultat varierar med kolvmodell, material, maskin, media, last och godkännandekriterier. Fastställ dem genom prov och mätning; behandla inte leverantörens generella exempel som en prestandagaranti.
Den arkiverade leverantörsguiden nämner Z1-plastmedia med zirkoniumsilikat för titankolvar. Bekräfta aktuell mediespecifikation och kompatibilitet med kolvens legering, geometri, beläggning och tillåten avverkning. Prova på en representativ detalj och kontrollera kolvringsspår, yta, mått och medierester.
Nästa steg
Skicka material, ritning, information om beläggning samt krav på kolvringsspår, mått och renhet.
Skicka en teknisk förfrågan →