
Tävlings- och högprestandavevaxlar
Ytbehandlingen får inte förändra hålkälsradier, lagerlägen eller balansering utan uttryckligt konstruktionsunderlag. Säkerställ att processen är förenlig med tillämpliga motorspecifikationer.
Motorkomponenter
Vevaxlar har lagerlägen, hålkälsradier, oljehål och andra funktionella ytor. Polering, gradning och rengöring är skilda mål som behöver utvärderas mot ritningens toleranser och komponentens funktion.
Planera processvalet →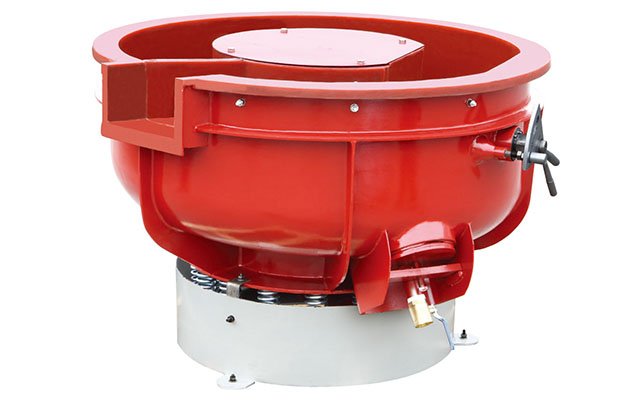
Konstruktion och användning
Vevaxlar för olika motorer och tillverkningssätt har olika geometri, stödbehov och toleransytor. Utvärdera alltid den faktiska konstruktionen.
Ytbehandlingen får inte förändra hålkälsradier, lagerlägen eller balansering utan uttryckligt konstruktionsunderlag. Säkerställ att processen är förenlig med tillämpliga motorspecifikationer.
Mått, konstruktion och åtkomst varierar mellan motorer. Kontrollera vevtappar, oljehål, vevstakar och eventuella pressade sammanfogningar före val av fixtur och arbetsordning.
Bedöm längd, motvikter, excentricitet och stödbehov. Kontrollera att vevaxeln ligger stabilt och att media når avsedda zoner utan oönskad kontakt.
Granska övergångar, bearbetningsmån och lagerytor. Processen ska ta hänsyn till den färdiga geometri som ritning och materialkrav anger.
Kontrollera gjutskägg, ytvariation och vilka ytor som senare bearbetas. Gradning får inte dölja sprickor, porositet eller andra materialfel som kräver separat kontroll.
Bestäm om komponenterna ska bearbetas före eller efter sammanfogning. Kontrollera pressförband, passningar, vevstakar och risk för rörelse mellan delarna.
Markera vevaxelns lagerlägen, hålkälsradier, vevtappar, oljehål och balanseringsytor på ritningen. Ange vilka dimensioner och ytkrav som måste bevaras. Vevaxelns geometri och motvikter påverkar stöd, fixturering och hur komponenten rör sig i en maskin.
| Utrustningsprincip | Kan utvärderas när | Kontrollera särskilt |
|---|---|---|
| Vibrationskar med ränna | Vevaxeln ryms i arbetsbehållaren och kan stödjas under bearbetning. | Axellängd, stabilitet, detaljkontakt, åtkomst för media och påverkan på lagerytor. |
| Horisontell polerutrustning för vevaxlar | Verktyg behöver arbeta på bestämda zoner längs den roterande komponenten. | Upplag, verktygskontakt, bearbetningszon, repeterbarhet och kompatibilitet med aktuell modell. |
| Centrifugalutrustning | En annan rörelse och belastning kan behöva jämföras med vibrationsbearbetning. | Exakt maskintyp, arbetsbehållare, komponentens längd och belastning, fixtur och separering. |
Produktbeskrivningar kan använda centrifugalutrustning för olika maskinprinciper. Bekräfta om den erbjudna maskinen är en centrifugalskiva, centrifugaltrumma eller annan konstruktion innan ni jämför processkapacitet och detaljhantering.
Vevaxelns konstruktion påverkar vilken maskinprincip som kan vara värd att prova. Tabellen visar möjliga utgångspunkter; material och komponenttyp ersätter inte kontroll av mått, upplag, balansering och funktionsytor.
| Vevaxeltyp | Maskinprincip att utvärdera | Kontroll inför prov |
|---|---|---|
| Tävlings- och racingvevaxel | Vibrationskar med ränna. | Materialet kan variera; bekräfta legering, värmebehandling och krav på lager- och radieytor. |
| Motorcykelvevaxel | Centrifugaltrumma kan utvärderas för den mer kompakta detaljen. | Kontrollera arbetskärl, excentricitet, upplag och om komponenten är sammansatt. |
| Enstycksvevaxel | Vibrationskar med ränna. | Stöd mot motvikter och vevtappar; kontrollera att detaljen inte kolliderar eller påverkar balanseringsytor. |
| Smidd eller gjuten vevaxel | Vibrationskar; horisontell specialutrustning kan också utvärderas för gjutna detaljer. | Ytvariation, bearbetningsmån och de färdiga ytor som inte får ändras. |
| Sammansatt vevaxel | Centrifugaltrumma för lösa komponenter före montering; vibrationskar kan provas med en komplett enhet. | Presspassningar, vevstakar och risk för rörelse eller skada mellan delar. |
Maskinbeskrivningar och produktbilder kan visa olika typer av centrifugalutrustning. Bekräfta om den aktuella modellen är en centrifugalskiva, centrifugaltrumma eller annan konstruktion innan ni jämför processkapacitet och detaljhantering. Produktbeskrivningen tar upp tävlingsvevaxlar som ofta tillverkade av titan eller rostfritt stål och nämner att motorcykelvevaxlar kan vara gjorda av aluminium. Detta är exempel, inte en materialspecifikation för er komponent; kontrollera faktisk legering och värmebehandling. Maskin- och tidsuppgifter utan jämförbara provvillkor är inga processlöften; verifiera resultatet på representativa komponenter.
Plastbaserad slipmedia, porslinsmedia och keramisk media kan utvärderas för olika mål, till exempel ytutjämning eller lätt gradning. Materialnamnet ensamt räcker inte för att förutsäga slipverkan. Kontrollera mediets form och kornstorlek, processvätska och risken för att media fastnar i oljehål eller mellan motvikter. Om vevaxeln är sammansatt behöver även pressförband och intilliggande delar ingå i provbedömningen.
Bearbetningen är inte klar förrän media och processrester kan avlägsnas från alla passager. Planera sköljning, genomspolning och torkning efter maskinbearbetningen. Kontrollera renheten enligt en fastställd metod före montering.
Definiera kontrollpunkter och mätmetod innan komponenterna bearbetas. Jämför samma lagerlägen, radier, oljehål och andra funktionella ytor före och efter. Dokumentera maskin, media, last, processvätska och inspektionsresultat. Polering ersätter inte slipning, balansering eller konstruktionskontroll.
Se även vibrationskar för ytbehandling, utrustning för vevaxlar och vår vägledning om gradning och polering av vevstakar.
Vanliga frågor
Vevaxelns lagerlägen, hålkälsradier, oljehål, balanseringsytor och andra mått- eller funktionskritiska områden ska markeras enligt ritningen. Kontrollera mått och ytkrav före och efter provet.
Nej. Slipning och polering är olika bearbetningssteg med olika verktyg och materialavverkning. Välj inte massbearbetning för att korrigera geometri eller mått som kräver en specificerad slipoperation.
Vibrationskar med ränna och särskild horisontell utrustning kan utvärderas för långa komponenter. Kontrollera stöd, fixturering, kontaktzoner och tillgängligt arbetsmått mot den faktiska vevaxeln.
Leverantören rekommenderar syntetiskt polermedia eller polerkulor av porslin för polering och nämner keramisk media för lätt gradning eller glödskalning. Underlaget anger inte produktkvalitet eller kornstorlek. Välj därför efter vevaxelns material och ytkrav och verifiera avverkning, mått och mediarester i ett representativt prov.
Ta med genomspolning och rengöring av kanaler i processplanen. Kontrollera att media inte fastnar och verifiera renheten med en överenskommen inspektionsmetod innan montering.
Cykeltiden beror på maskin, vevaxelns geometri, utgångsyta, media och godkännandekriterier. Fastställ den genom prov på representativa komponenter; använd inte en generisk tid för kapacitetsplanering.
Nästa steg
Ritning, material, lagerlägen och toleranser hjälper till att definiera ett representativt prov.
Skicka en teknisk förfrågan →