
Stålsort och utgångstillstånd
Ange materialbeteckning och om detaljen är maskinbearbetad, svetsad, gjuten eller belagd. Stålsort och tillverkningssätt påverkar både processfönster och kontrollbehov.
Rostfria komponenter
Rostfria detaljer kan behöva gradning, rengöring eller en definierad ytkvalitet efter tillverkning. Bedöm material, tidigare bearbetning, krav på ytjämnhet och renhet innan en batchprocess provas.
Planera prov och kontroll →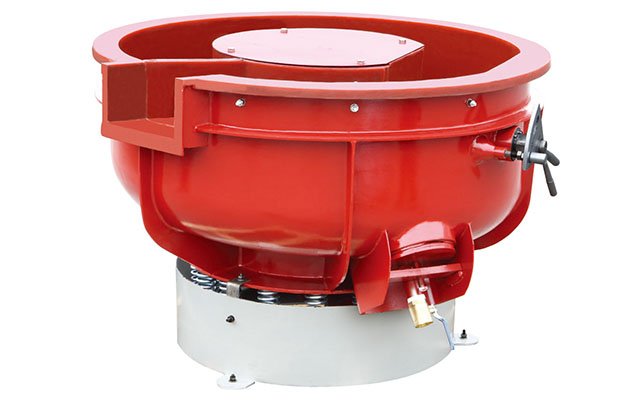
Krav före maskinval
Rostfritt stål är en materialgrupp med flera stålsorter och ytutföranden. Fastställ vad som ska ändras och vad som måste bevaras innan provbearbetning.
Ange materialbeteckning och om detaljen är maskinbearbetad, svetsad, gjuten eller belagd. Stålsort och tillverkningssätt påverkar både processfönster och kontrollbehov.
Slagg, svetssprut, oxider och värmepåverkade zoner kan kräva en särskild efterbehandling. Massbearbetning ska inte antas ta bort svetsdefekter eller ersätta specificerad betning.
Beskriv om kravet avser gradfri kant, ren yta, jämn visuell yta eller ett mätbart Ra/Rz-värde. Dessa mål är inte utbytbara och behöver bedömas var för sig.
Smörjmedel, partiklar och kontakt med kolstål kan påverka ytans tillstånd. Kartlägg hantering och maskinmiljö och planera rengöring efter provet.
Tätningsplan, gängor, lagerlägen och passningar ska märkas ut. Definiera tillåtna förändringar och mätmetoder innan media eller processcykel väljs.
Betning, passivering, elektropolering, plätering eller beläggning är separata processer med egna krav. Bekräfta vilken ordningsföljd som gäller och vem som godkänner den.
Vibrationsbearbetning eller centrifugalutrustning kan utvärderas för lämpliga detaljer när målet är att påverka grad, yta eller rengöring. Processen ersätter inte automatiskt riktad slipning av svetsdefekter eller kemisk behandling. Dokumentera tillåtna kontaktytor, batchstorlek och hur resultatet ska mätas.
| Processprincip | Kan utvärderas när | Kontrollpunkter |
|---|---|---|
| Rundvibrator | Små och medelstora detaljer kan bearbetas i batch med fri rörelse. | Detaljkontakt, medieseparation, gängor, hålrum och kanter. |
| Vibrationskar | Längre komponenter behöver en större eller mer långsträckt arbetsränna. | Stöd, kontaktlängd, arbetsmått och åtkomst till de ytor som ska bearbetas. |
| Centrifugalskivmaskin | En annan och mer intensiv relativ mediarörelse ska jämföras i prov. | Kontaktbelastning, kantgeometri, ytråhet och separation mellan detalj och media. |
| Fixturerad dragbearbetning | Detaljer behöver hållas åtskilda från varandra under bearbetningen. | Fixturens kontaktytor, åtkomst, repeterbar infästning och definierad kontroll. |
Fria järnpartiklar från verktyg, fixturer eller blandad hantering kan ge missfärgning och korrosionsproblem på rostfria ytor. Kontrollera utrustningens tidigare användning, separera komponenterna från kolstålsrester och inkludera sköljning eller rengöring i provplanen. Ren yta och rätt hantering är en del av korrosionsskyddet, men bekräftar inte ensamt att den specificerade korrosionsprestandan uppnåtts.
Betning och passivering har annan processkemi och andra kontrollkrav än mekanisk gradning eller polering. Om någon av dem ingår i kundens specifikation ska processen utföras och godkännas separat. Se även vår guide om metoder för ytbehandling av metall och sidan om precisionsdetaljer.
Jämför prov före och efter med samma kontrollmetod. Inspektera grader, ytskador, mått och mediarester. För specificerad ytjämnhet används mätmetod och mätläge enligt ritning eller kvalitetsplan; visuell glans ersätter inte mätning.
Vanliga frågor
Nej. Korrosionsbeständighet beror bland annat på stålsort, ytans skick, renhet och miljö. Massbearbetning kan inte i sig intyga korrosionsprestanda och är inte automatiskt samma sak som betning eller passivering.
Det kan inte antas utifrån maskintyp eller visuell glans. Ange mätstorhet, mätområde och acceptansgräns och kontrollera med en lämplig metod på representativa detaljer efter provbearbetning.
Håll rostfria detaljer åtskilda från kolstålsspån och verktyg som kan lämna järnpartiklar. Kontrollera maskin, arbetsbehållare, fixturer och hantering samt definiera rengöring och eventuell dekontaminering enligt komponentens krav.
Det finns inget generellt val. Mediaform och slipverkan behöver matchas mot detaljens geometri, grad, ytkvalitet och risk för att media fastnar eller kontaktmärken. Prova med aktuellt material och kontrollera både yta och mått.
Nej. Polering är en mekanisk eller annan ytbehandlingsoperation med ett definierat mål för ytbehandlingen. Betning och passivering är separata kemiska behandlingar med andra syften och processkrav. Kontrollera material- och kundspecifikationen för hela efterbehandlingskedjan.
Ange stålsort, tidigare bearbetning eller svetsning, ytans skick före bearbetning, detaljritning, kritiska ytor, önskad gradning eller ytresultat samt krav på renhet och kontroll. Uppge också om detaljerna får komma i kontakt med varandra under batchen.
Nästa steg
Ange stålsort, ytans skick före bearbetning, toleranser, krav på renhet och planerad efterföljande behandling.
Skicka en teknisk förfrågan →