
Mått och passningar
Diameter, planhet, lagerlägen, gängor och tätningsytor kan styra funktionen. Ange toleranszoner och vilka ytor som är undantagna från bearbetning.
Måttkritiska komponenter
När en komponent har snäva toleranser behöver efterbearbetningen planeras från ritning och kontrollkrav. En visuellt jämn yta visar inte i sig att detaljens mått, ytjämnhet eller funktion är oförändrade.
Definiera kontrollpunkterna →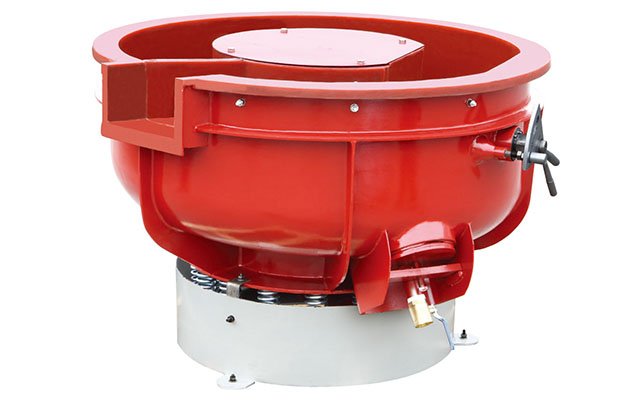
Utgå från ritningen
Beskriv både önskad effekt och gränsen för vad processen får påverka. Använd samma mätmetoder på före- och efterprover.
Diameter, planhet, lagerlägen, gängor och tätningsytor kan styra funktionen. Ange toleranszoner och vilka ytor som är undantagna från bearbetning.
Specificera var grad finns, om den får avlägsnas och vilken kantavrundning som accepteras. En gradfri kant är inte automatiskt samma sak som en viss radie.
Kartlägg öppningar, korsande passager och blindhål. Bedöm mediaåtkomst och välj en metod för att verifiera rengöring och frånvaro av kvarvarande partiklar.
Tunna väggar, små komponenter och känsliga beläggningar behöver bedömas avseende rörelse, fixturering och kontakt mellan detaljer.
Ange relevant ytstrukturparameter och kontrollförhållanden enligt ritning. Mät före och efter på jämförbara platser och dokumentera instrument och mätmetod.
Processvätska, media och partiklar ska kunna separeras och avlägsnas. Definiera renhetskrav och verifieringsmetod före provning, särskilt för interna hålrum.
Batchbaserad ytbehandling kan vara ett alternativ för definierad gradning eller ytbearbetning när komponentens krav medger det. Processens rörelse, media och detaljkontakt behöver provas. Välj inte utrustning enbart efter en allmän beskrivning som ”precision”; fastställ först hur resultat och mått ska verifieras.
| Processprincip | Vad som skiljer | Kontroll inför utvärdering |
|---|---|---|
| Rundvibrator | Detaljer och media rör sig i en rund arbetsbehållare. | Batchkontakt, fixturering, hålrum och separation. |
| Vibrationskar | Långsträckt arbetsränna för komponenter som inte passar i en rund behållare. | Stöd, detaljlängd, kontaktpunkter och last. |
| Centrifugalskivmaskin | Roterande bottenskiva driver media i arbetsbehållaren. | Kontaktbelastning, kantförändring, detaljmedia-separation och processfönster. |
| Centrifugaltrumma | Detaljer bearbetas i separata roterande arbetskärl enligt maskinutförande. | Arbetskärlets mått, batch, balansering och åtkomst till ytan. |
| Fixturerad dragbearbetning | Fixturer håller detaljen separat och för den genom media. | Fixturens kontaktytor, rörelse, åtkomst och repeterbar uppspänning. |
Dokumentera ritningsrevision, kritiska egenskaper, mätläge och acceptansgränser innan testet. Ytjämnhet bör specificeras med relevant parameter och mätvillkor; Ra eller andra profilparametrar ska inte uppskattas från en bild. RISE erbjuder Sveriges industri metrologitjänster för längd och ytstruktur, och ISO 21920 beskriver profilbaserade ytstrukturparametrar.
Om en batchprocess inte kan uppfylla kontrollkraven kan lokal, fixturerad eller annan riktad bearbetning behöva utvärderas. Läs också om långa precisionsdetaljer, kulpolering av precisionsdetaljer och behandling av känsliga detaljer.
Efter separation ska media och processrester avlägsnas från hålrum, gängor och invändiga kanaler. Visuell kontroll av utsidan räcker inte för att verifiera interna passager. Lägg in rengöring och kontroll i samma dokumenterade provprotokoll som mått och ytkvalitet.
Vanliga frågor
Nej. Lämpligheten beror på detaljens geometri, toleranser, material och godkända bearbetningsprocess. Kritiska ytor eller detaljer med mycket små toleranser kan kräva maskering, fixturering eller en annan metod. Bedöm varje detaljfamilj mot ritningen.
Materialavverkning eller kantavrundning kan förändra mått och geometri. Ange tillåten förändring, mät kritiska egenskaper före och efter provet och använd mätmetod samt beslutsregler enligt ritning eller kvalitetsplan.
Inte när kravet anger ytjämnhet, geometri, passning eller funktion. Visuell inspektion kan komplettera mätning, men ersätter inte angivna parametrar, mätläge och kontrollmetod.
Kontrollera om media och vätska kan komma in, fastna eller vara svåra att skölja bort. Planera maskering vid behov och verifiera renhet efter separation. Prov på utsidan visar inte att invändiga passager är fria.
Ingen maskinprincip kan utses generellt utan detalj och kriterier. Vibrationsutrustning, centrifugalskivmaskin, centrifugaltrumma och fixturerad dragbearbetning ger olika rörelser och kontaktförhållanden. Jämför representativa prov med samma kontrollmetod.
Skicka ritning och revision, material och hårdhet om känd, toleranser, kritiska ytor, önskad gradning eller ytkvalitet, renhetskrav och tillåten kontakt mellan detaljer. Beskriv även efterföljande steg och hur resultaten ska mätas.
Nästa steg
Skicka ritning, material, toleranser, kritiska ytor och föreslagen kontrollmetod för provbearbetningen.
Diskutera ett tekniskt prov →