
Stansade ventilkåpor i stål
Kontrollera skurna eller stansade kanter, plåttjocklek och formstabilitet. En längre detalj kan behöva annan arbetsbehållare än en kompakt kåpa.
Motor- och fordonskomponenter
Ventilkåpor finns i stansat stål, gjuten eller bearbetad aluminium och andra material. Definiera om processen ska grada, rengöra eller jämna ut ytan och skydda tätningsplan, hål och synliga detaljer.
Jämför maskinprinciper →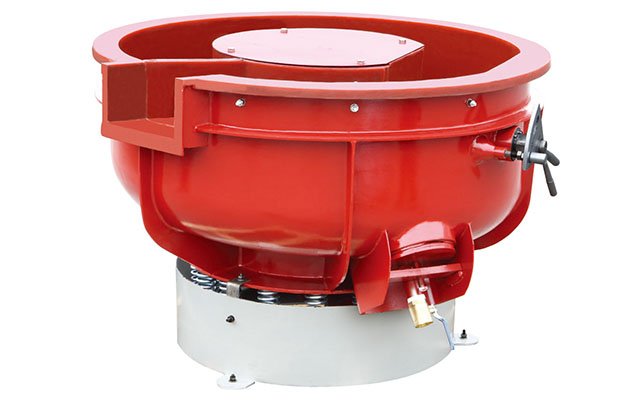
Konstruktion och material
Samma maskin och media ger inte nödvändigtvis samma resultat på olika material eller geometrier. Bedöm varje representativ komponent innan processrecept bestäms.
Kontrollera skurna eller stansade kanter, plåttjocklek och formstabilitet. En längre detalj kan behöva annan arbetsbehållare än en kompakt kåpa.
Bedöm gjutskägg, gjutstruktur, tunna väggar och maskinbearbetade tätningsytor. Ange vilka ytor som ska jämnas ut och vilka som ska bevaras.
Bearbetningsspår och sammanfogningar kan ingå i konstruktionen. Definiera om målet är gradning, rengöring eller ytutjämning och kontrollera fogar och kanter efter prov.
Frästa detaljer kan ha avsiktliga spår, skarpa kanter och snäva mått. Begränsa processen till överenskomna ytor och följ upp materialavverkning.
Mindre storlek betyder inte att alla detaljer kan köras tillsammans. Material, beläggning, öppningar och fästgeometri behöver bedömas per modell.
Synliga ytor kan ha särskilda krav på riktning, glans eller struktur. Kontrollera med ett prov att media och process inte förändrar ytresultat eller kanter oavsiktligt.
| Maskinprincip | Kan utvärderas när | Kontrollera |
|---|---|---|
| Skålformad vibrationsmaskin | Kåpan är kompakt och kan hanteras tillsammans med media i en batch. | Kontaktytor, fästhål, väggtjocklek, laststorlek och separering. |
| Vibrationskar med lång arbetsränna | Kåpan är lång eller stor och ryms bättre i en ränna än i en rund arbetsbehållare. | Stöd, arbetsmått, detaljkontakt, eventuell avdelning och mediets åtkomst. |
| Centrifugalbearbetning | En annan rörelse behöver jämföras på en lämplig kåpa eller provdetalj. | Maskintyp, belastning, ytverkan, medieseparation och resultat på kritiska ytor. |
En avdelare eller fixtur kan vara relevant om kontakt mellan kåpor behöver begränsas, men funktionen måste bekräftas för den aktuella maskinmodellen och geometrin. Länkar: vibrationsmaskiner och vibrationskar.
Maskinvalet påverkas av material, storlek och geometri. Alternativen nedan behöver verifieras mot den aktuella detaljen och är inga generella garantier.
| Kåputförande | Maskinprincip att utvärdera | Teknisk kontroll |
|---|---|---|
| Stansad kåpa i stål | Rund vibrationsmaskin för mindre kåpor; vibrationskar för längre eller större detaljer. | Plåttjocklek, formstabilitet, stanskanter, fästhål och risk för inbördes kontakt. |
| Motorcykelkåpa | Vibrationsmaskin kan utvärderas för mindre kåpor. | Material och ytbeläggning varierar; identifiera öppningar, gängor och tätningsyta för varje modell. |
| Tillverkad eller gjuten aluminiumkåpa | Vibrationskar kan utvärderas för långa aluminiumkåpor, både gjutna och andra tillverkade utföranden. | Skilj gjutskägg från maskinbearbetade zoner och skydda tätningsplanet; kontrollera väggtjocklek och kanter. |
| Fräst ventilkåpa i aluminium | Vibrationsmaskin; centrifugalbearbetning kan också provas. | Bevara avsiktliga frässpår, synliga ytor, hål och mått. Mät materialavverkningen i ett prov innan processen väljs. |
Vissa modeller kan erbjuda inställning av processtid och vibrationshastighet samt en avskiljningslösning för media och detaljer. En justerbar separeringstratt kan passa olika medieformer och storlekar, men kontrollera att den finns på den aktuella modellen och fungerar med ventilkåpans geometri. Bekräfta styrfunktioner mot maskinmanualen. Dimensionera lasten efter maskinens angivna kapacitet och provkör med en representativ mängd; överlastning kan påverka både maskin och detaljer. Inspektera resultatet mellan stegen i stället för att följa generella cykeltider.
Markera tätningsplanet mot topplocket, skruvhål, gängor, oljeöppningar och andra bearbetade ytor på ritningen. Ange om lack, anodisering eller annan beläggning ska bevaras eller avlägsnas i ett separat steg. Media och processvätska får inte lämnas kvar i fickor eller kanaler; planera sköljning, torkning och inspektion efter körningen.
Plastbaserad slipmedia och porslinsmedia kan provas för olika mål. Slipgrad, form och dimension påverkar åtkomst, avverkning och ytresultat. Ange om ytan ska vara matt, jämn eller blank och kontrollera både synliga zoner och kanter. Bedöm processvätska och om våt- eller torrbearbetning passar anläggningen. Se plastbaserad slipmedia, processmedia för ytbehandling och guiden för val av slipmedia.
| Media för polering av ventilkåpor | Leverantörens beskrivning | Vad provet behöver visa |
|---|---|---|
| Porslinsmedia | Leverantören beskriver porslinsmedia som mer slipande och nämner det som ett alternativ för högre glans på stansade stålkåpor. Resultatet beror dock på media, processmedel, maskin och yta. | Glans och repbild, kantavrundning, materialavverkning samt att media inte fastnar i hål eller fickor. |
| Plastbaserad slipmedia | Leverantören beskriver plastmedia som mindre aggressivt och påpekar att det inte nödvändigtvis ger samma spegelliknande finish som porslinsmedia. Plastmedia nämns även som ett möjligt rengöringssteg efter polering. | Rengöring av polerrester, ytjämnhet, kompatibilitet med legering och beläggning samt fullständig separation och torkning. |
Form och storlek ska väljas efter öppningar, gängor och hålrum så att media varken fastnar eller passerar genom detaljen. Produktinformationen nämner flera medieformer och storlekar, men ger ingen dimensionerad rekommendation för en viss ventilkåpa. Begär därför ett prov med den faktiska detaljen och kontrollera medieförlust och rester efter körning.
Följande är äldre processförslag ur leverantörsguiden, inte validerade recept. Den anger inga verifierade polermedelsprodukter, doseringar eller acceptansvärden.
| Ventilkåpa | Exempel som nämns | Kontroll före tillämpning |
|---|---|---|
| Aluminiumkåpa | Porslinsmedia tillsammans med processmedel; plastbaserad media nämns också som ett mindre slipande alternativ. | Bekräfta legering, mediaform, processmedlets kompatibilitet och eventuell materialavverkning. Bedöm repor och ytkvalitet på prov; anta inte att processmedel skyddar ytan. |
| Stansad stålkåpa | Porslinsmedia nämns för polering i våt eller torr process; plastmedia nämns som möjligt efterföljande rengöringssteg, följt av torkning. | Definiera glans- och kantkrav, välj våt/torr process efter aktuell utrustning och kontrollera att processmedel avlägsnas före montering. |
Plastmedia kan provas som ett efterföljande steg för att avlägsna polermedel, följt av torkning i en torktrumlare. Behandla det som ett processförslag, inte en universell sekvens. Prova rengöringen mot ventilkåpans material och ytbehandling, och inspektera hål, fickor och kanaler så att media, processvätska och polerrester inte följer med till monteringen.
Jämför utgångsdetalj och prov avseende grad, ytkvalitet, mått, beläggning och kontaktmärken. Kontrollera flera delar om variationen mellan kåpor är stor. Dokumentera material, maskin, media, last, körning, rengöringssteg och godkännandekriterier. Uppgifter om ett visst resultat eller en viss cykeltid behöver bekräftas med samma processvillkor som den planerade produktionen.
Vanliga frågor
En skålformad vibrationsmaskin kan utvärderas för mindre kåpor, medan ett vibrationskar kan vara aktuellt för längre eller större detaljer. Maskinvalet beror på dimensioner, last, ytresultat och om delarna kan hållas åtskilda.
Inte utan att kompatibiliteten har verifierats. Stansat stål, gjuten eller bearbetad aluminium, rostfritt stål och titan kan reagera olika på media och processvätska. Prova varje material och ytutförande som en separat processfamilj.
Markera tätningsplanet, gängor, fästhål, oljeöppningar, påfyllningshål och bearbetade ytor. Ange vilka mått och kanter som får förändras och maskera eller fixturera enligt en godkänd process om direkt kontakt inte är tillåten.
Plastbaserad slipmedia och porslinsmedia kan utvärderas för olika ytkrav, men mediet väljs efter legering, beläggning, geometri och önskat ytresultat. Kontrollera repor, materialavverkning, öppningar och rester efter rengöring.
Båda processlägena kan vara möjliga beroende på maskin, media och krav. Vid våtbearbetning behöver sköljning och torkning planeras; vid torrbearbetning ska damm, mediarester och rengöring bedömas. Kontrollera aktuell maskinkonfiguration.
Beskriv önskat ytresultat, mått och synliga ytor innan provet. Inspektera samma mätpunkter före och efter körning och kontrollera om detaljerna har märken, rester eller förändrade tätningsytor. Fast cykeltid kan inte antas utan prov.
Följ manualen för den offererade modellen och fastställ inställningarna genom prov med representativa ventilkåpor. Kontrollera yta, mått och kritiska tätningsytor mellan körningarna; generella tidsuppgifter är inte ett processvärde.
Produktbeskrivningen avråder från en bordmodell men anger inte arbetsmått eller vilken detaljstorlek det gäller. Bedöm därför modellen efter ventilkåpans längd, bredd och höjd, arbetsbehållarens fria mått, tillåten last och separation. Kontrollera detta i ritning och prov; dra inte slutsatsen att alla bordmodeller är olämpliga.
Plastmedia nämns som ett möjligt efterföljande rengöringssteg, följt av torkning i en torktrumlare. Behandla det som ett processförslag: verifiera att metoden passar material, ytbehandling och geometri och kontrollera att media och rester inte finns kvar i hål eller kanaler.
Utgå från hål, fickor, gängor och andra öppningar på den aktuella kåpan. Porslinsmedia finns i flera former och storlekar, men valet kräver kontroll av åtkomst och separation. Kontrollera att mediet når den avsedda ytan utan att passera genom öppningar eller fastna i hålrum; verifiera på en representativ detalj.
Vissa vibrationsmaskiner kan ha en justerbar separeringstratt. Kontrollera om den ingår i den offererade modellen och om öppning, mediaform och detaljgeometri fungerar tillsammans. Prova så att kåporna inte fastnar eller skadas vid tömning.
Den arkiverade leverantörssidan anger en maskin som minsta order, men uppgiften är inte bekräftad för dagens sortiment eller offertvillkor. Be leverantören bekräfta minsta orderantal skriftligen för den modell och konfiguration ni behöver.
Den äldre leverantörssidan nämner 15–20 dagar som ett exempel. Det är ingen aktuell leveranstidsbekräftelse; begär en skriftlig tidsplan för tillverkning, provning och leverans i den aktuella offerten.
Nästa steg
Skicka material, mått, ritning och information om tätningsytor, beläggning och önskat ytresultat.
Skicka en teknisk förfrågan →