
Provbearbetning före maskinval

Fordonskomponenter

Efterbearbetning av turboladdarhus och komponenter

Den här vägledningen gäller lösa turboladdarhus och komponenter som utvärderas före montering. Material, kanalgeometri, passningar och krav på renhet varierar mellan delar, så bearbetning behöver definieras utifrån komponentens funktion.

Definiera kritiska ytor →
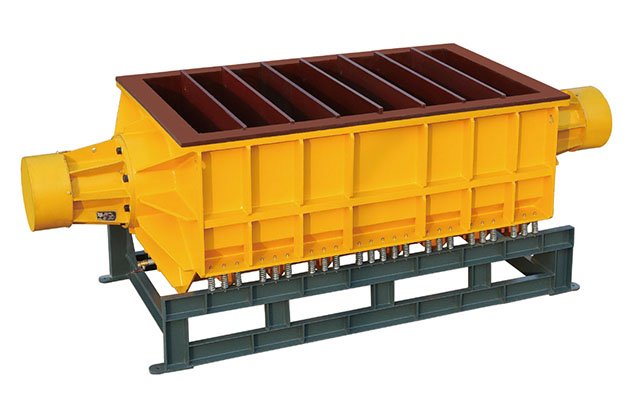
Vibrationskar för utvärdering av långsträckta fordonskomponenter

Identifiera komponent och funktion

Skilj mellan kompressorhus, turbinhus, lagerhus och andra lösa delar. Anteckna grundmaterial, tillverkningssätt, beläggning och om delen är gjuten, bearbetad eller sammansatt. Ett komplett turboladdaraggregat med roterande delar ska inte behandlas som en vanlig massbearbetningsbatch utan en särskilt konstruerad och verifierad process.

Skydda profil, passningar och renhet

Markera flödeskanaler, tätningsytor, lagerlägen, oljepassager, gängor, monteringsytor och andra funktionsmått på ritningen. Definiera om målet är gradborttagning, rengöring eller kosmetisk ytutjämning. Kontrollera före och efter prov att profiler, spel, planhet, ytbeläggning och massan ligger inom godkända gränser. Synlig glans är inte i sig ett mått på funktion eller prestanda.

Manuell efterbearbetning och batchprocess är olika upplägg

Den arkiverade artikeln beskriver två manuella metoder: operatören för den lösa delen mot en fast sliprondell på en arbetsbänk, eller håller delen fixerad och för en handhållen rondell mot ytan. Vilket verktyg och vilken slipskiva som används kan påverka avverkning och ytprofil, men artikeln anger inga verifierade parametrar eller acceptanskriterier.

Manuell bearbetning kan vara svår att upprepa på komplexa geometrier. Markera därför ytor som inte får ändras och kontrollera mått, profiler och renhet efteråt. Lagerlägen, flödeskanaler, turbin- och kompressorprofiler samt monterade roterande komponenter kräver godkända instruktioner från ansvarig konstruktör eller tillverkare. Jämför batchbearbetning endast på lösa delar och med en definierad provplan.

Jämför maskinrörelsen med detaljformen

Vibrationskar kan vara ett alternativ att prova när komponenten är långsträckt eller när detaljer behöver hållas åtskilda. Avdelare kan minska direkt kontakt mellan delar, men de garanterar inte att alla ytor skyddas eller att media når varje kanal. En vanlig vibrationsskål kan också utvärderas för robustare komponenter. Jämför lösningarna på samma detalj med definierade acceptanskriterier.

Se översikten över vibrationsmaskiner och information om vibrationskar. Kontrollera arbetsmått, avdelarnas utförande, tömning och mediahantering i den aktuella modellritningen.

Maskinprinciper att utvärdera för olika turbohus

KomponentMaskinprincip att utvärderaKontrollera före prov
Turbohus i aluminiumVibrationskar med öppen arbetsytaKanaler, tunna sektioner, tätningsytor och ytkvalitet.
Turbohus i gjutjärnVibrationskar för rengöringVikt, stöd, korrosion och om målet är rengöring eller materialavverkning.
Kompressorhus och känsliga dieselkomponenterVibrationskar med avdelareAvdelarnas kontaktpunkter, komponentens skörhet och åtkomst till invändiga ytor.
Mindre motorcykelkomponenterÖppet eller delat vibrationskar beroende på formArbetsmått, fixturering, batchkontakt och separation.
Turbohus i rostfritt stålVibrationsbearbetningYtmål, legering, mått och om eventuell spegelblank yta är ett faktiskt krav.

Maskinprinciperna är möjliga startpunkter för prov, inte verifierade bearbetningsrecept. Påståenden om oförändrad geometri, spegelblank yta eller skadefri bearbetning kräver tydlig provmetod och ska inte användas som resultatlöften.

Välj media och planera rengöring

Plastbaserad media eller porslinsmedia förekommer i leverantörens exempel för turboladdardelar, men valet måste göras efter mediekvalitet, abrasivitet, detaljmaterial och ytkrav. Prova om mediet når bearbetningsområdet utan att kila fast i kanaler eller hålrum. Verifiera också att media och processvätska kan avlägsnas fullständigt innan montering.

Se plastmedia, översikten över processmedia och guiden om separation av media från detaljer.

Planera en provserie före produktionsval

  1. Skicka en ritning där kanaler, passningar, lagerlägen och förbjudna bearbetningsytor är markerade.
  2. Välj representativa komponenter och dokumentera ytans skick före bearbetning, dimensioner och renhet.
  3. Prova maskin, avdelare, media och processvätska som en definierad uppställning.
  4. Inspektera kanaler och hålrum efter fastnat media, rester, grader och ytdefekter.
  5. Jämför kritiska mått och visuella kriterier före och efter bearbetningen.
  6. Dokumentera last, cykel och efterbehandling innan processen godkänns för produktion.

Ett vibrationskar kan vara en möjlig lösning för vissa turbohus och komponenter. Lämplighet, toleranser och resultat behöver dock fastställas genom prov med representativa detaljer. Behandla därför maskinvalet som ett förslag att verifiera, inte som en garanti för ett skadefritt ytresultat eller oförändrade dimensioner.

Vanliga frågor

Efterbearbetning av turboladdardelar

Kan ett komplett turboladdaraggregat massbearbetas?

Sidan gäller lösa delar som bedöms före montering. Ett komplett aggregat med roterande komponenter ska inte köras som en vanlig batch utan en särskilt konstruerad och verifierad process.

Vilka delar av turboladdaren behöver identifieras före prov?

Skilj mellan kompressorhus, turbinhus, lagerhus och andra komponenter. Markera flödeskanaler, lagerlägen, oljepassager, tätningsytor, gängor och andra funktionsmått på ritningen.

Är vibrationskar lämpliga för alla turbohus?

Nej. Arbetsutrymme, delens geometri, material och känsliga ytor avgör vad som kan provas. Kontrollera att media når avsedd yta och kan avlägsnas ur kanaler och hålrum.

När bör jag jämföra vibrationskar TVB(A) och TVB(B)?

Leverantörens underlag beskriver TVB(A) med en rektangulär, öppen arbetskammare för bland annat längre detaljer och TVB(B) med avdelare för att hålla vissa ömtåliga detaljer åtskilda. Det är två utföranden att utvärdera, inte ett bevis på att dimensioner förblir oförändrade eller att skador undviks. Kontrollera arbetsmått, kontaktpunkter och provresultat för den egna detaljen.

Kan vibrationskaret kundanpassas för en viss turboladdardel?

Produktinformationen nämner standardmaskiner och kundanpassade utföranden, men specificerar inte vilka anpassningar som finns tillgängliga. Skicka delens längd, bredd, höjd, vikt, ritning, känsliga ytor, batchstorlek och krav på avdelare och tömning. Be om en modellbunden ritning och skriftlig lista över vad som ingår innan ni godkänner en specialkonfiguration.

Kan avdelare garantera att delarna inte skadas?

Nej. Avdelare kan separera delar i vissa utföranden, men bevisar inte att alla ytor skyddas eller att delar och media inte kommer i oönskad kontakt. Verifiera konstruktion och provresultat.

Vilket media används för aluminium-, gjutjärns- eller rostfria delar?

Välj inte enbart efter grundmaterial. Mediets form, storlek och slipverkan behöver provas mot ytkvalitet, beläggning, kanaler och måttkrav. Kontrollera också fullständig rengöring före montering.

Kan grader eller glödskal på nya turboladdardelar avlägsnas?

Engelska leverantörstexter nämner grader och glödskal som möjliga ytdefekter på nya delar. Om de kan bearbetas beror på material, placering, toleranser och komponentens funktion. Markera tillåtna ytor och mått och utvärdera en definierad process på en lös, representativ del. Inspektera kanter och kanaler före montering; anta inte att en blank yta visar att delen är ren eller funktionsduglig.

Kan turboladdardelar poleras manuellt?

Det arkiverade underlaget beskriver två upplägg: föra en lös del mot en fast sliprondell på arbetsbänk eller hålla delen fixerad och arbeta med en handhållen rondell. Det är historiska metodexempel, inte instruktioner för en viss komponent. Följ arbetsplatsens skyddsrutiner och bearbeta inte lagerlägen, flödesprofiler eller andra funktionsytor utan godkännande och mätplan.

Kan polering förbättra turboladdarens prestanda?

En ytkvalitet i sig visar inte att luftflöde, effekt eller hållbarhet har förbättrats. Sådana slutsatser kräver relevanta konstruktions- och funktionsprov utöver visuell kontroll.

Omfattar underlaget även bensin-, el- och dubbelturboaggregat?

Den arkiverade artikeln nämner bensinmotorer, titan- och nickellegeringar, flygturbon, sekventiella och elektriska turbos samt enkel- och dubbelturboaggregat. Den innehåller inga separata maskinval eller provresultat för dessa utföranden. Se namnen som möjliga användningsområden att utreda, inte som bekräftad kompatibilitet; bedöm komponent, material, funktionella ytor och renhetskrav var för sig.

Vilket är minsta beställningsantal för en maskin?

Den arkiverade leverantörssidan anger en komplett maskin som minsta order. Uppgiften är inte bekräftad för dagens sortiment eller villkor; be om skriftlig bekräftelse för den modell och konfiguration som offereras.

Vilka betalningsvillkor gäller för en maskinorder?

Den äldre sidan beskriver 30 procent i förskott och resterande 70 procent före leverans. Det är ett historiskt exempel, inte ett aktuellt erbjudande. Kontrollera betalningsplan, valuta, milstolpar och villkor i den bindande offerten och orderbekräftelsen.

Kan maskiner och provdetaljer skickas till Sverige?

Leverantören uppger att internationella leveranser erbjuds, men destination, fraktupplägg och kostnader måste bekräftas för varje sändning. Begär kollimått, bruttovikt, namngiven leveransplats, avtalat Incoterms-villkor och besked om vem som ordnar importklarering.

Utvärdera efterbearbetning av turboladdardelar

Ange komponenttyp, material, ritning, kritiska passningar och renhetskrav.

Diskutera ett komponentprov →
Begär offert