
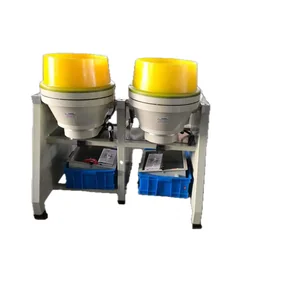
Definiera vad poleringen ska åstadkomma
”Polering” kan betyda flera olika saker i produktionen. Skilj mellan rengöring, avgradning, borttagning av ytdefekter och utjämning. Polering med släta media kan jämna ytan och öka glansen genom upprepad kontakt; den skiljer sig från slipning där material avverkas. Ange vilka ytor som ska bearbetas och vilka kanter, mått eller dekorativa detaljer som måste bevaras.
Jämför maskinrörelsen med detaljen
| Metod | Rörelse och möjlig användning | Kontrollera före val |
|---|---|---|
| Roterande trumling | Detaljer och media rullar tillsammans i en trumma. Kan utvärderas för robusta delar som tål att komma i kontakt med varandra. | Risk för slagmärken, sammantrassling, fastnande media och hur delarna kan separeras. |
| Vibrationsbearbetning | Detaljer och media rör sig i en vibrerande skål eller ränna. Processen kan anpassas till olika batcher och media. | Last, kontaktnivå, detaljens hållfasthet, rörelse i behållaren och rengöring efteråt. |
| Centrifugaltrumling med roterande bottenskiva | En roterande skiva skapar relativ rörelse mellan media och detaljer. Kan vara aktuell när processen behöver utvärderas för mindre komponenter. | Detaljstorlek och geometri, kontaktrisk, separatorlösning samt verifierad cykeltid för den aktuella lasten. |
| Dragbearbetning | Detaljer hålls individuellt medan de förs genom media. Kan utvärderas för värdefulla delar där delarna inte ska slå mot varandra. | Fixturering, åtkomst till ytor, cykeltid och hur varje detalj lastas och inspekteras. |
Detta är ett första urvalsstöd, inte en garanti för resultat. En process som fungerar för en massiv ring behöver inte passa en ihålig kedja, ett armbandsur eller en detalj med infattad sten. Smycken kan bearbetas vått eller torrt, men metoden måste passa både grundmaterial och eventuella lödningar, ytbeläggningar och infattningar. Magnetisk polering med stift är ett alternativ att prova på små detaljer med trånga områden; kontrollera att stift kan avskiljas från länkar och hålrum. Läs även om silverpolering, magnetpolering, bearbetning av ringar och pärlor.
Exempel på maskinval efter smyckestyp
Olika maskinprinciper kan vara värda att utvärdera för olika smycken. Använd tabellen som underlag för ett prov, inte som en bekräftelse på att en detalj tål gemensam bearbetning. Infattade stenar, länkar, lödningar och tunna delar behöver granskas särskilt.
| Detaljtyp | Maskinprincip att utvärdera | Kontroll innan prov |
|---|---|---|
| Armband och armbandsurens boetter | Dragbearbetning, där varje detalj hålls separat. | Fixturens kontaktpunkter, boettens tätningar och glas, länkarnas rörelse samt åtkomst till ytor. |
| Små smycken under 10 g, exempelvis ihåliga kedjor, örhängen och hängen | Roterande trumma, centrifugaltrumling med bottenskiva eller vibrationsmaskin kan utvärderas. | Risk för sammantrassling, deformation, slagmärken och media som fastnar i länkar eller hålrum. |
| Mekaniska urkomponenter | Centrifugaltrumling med bottenskiva kan utvärderas. | Komponenternas toleranser, renhetskrav, avmagnetisering vid behov och att smörjmedel eller funktionella ytor inte påverkas. |
| Ädelstenar och bärnsten | Trumling eller vibration kan provas på vissa stenar; centrifugaltrumling med bottenskiva eller vibration kan utvärderas för bärnsten. | Stenart, sprickor, porositet, infattning och kontakt med media eller processvätska. Utgå inte från att alla stenar tål massbearbetning. |
| Smyckeslås och beslag | Centrifugaltrumling med bottenskiva eller vibrationsmaskin kan utvärderas. | Fjäderfunktion, gångjärn, rörliga delar, plätering och att media kan avlägsnas helt. |
Maskinprinciper att utvärdera för guldsmycken
Olika maskinprinciper kan provas för gulddetaljer. Tabellen ger möjliga utgångspunkter, inte fasta regler: kontrollera legering, infattning, konstruktion och om detaljen är ihålig innan processen väljs.
| Gulddetalj | Maskinprincip att utvärdera | Kontroll inför prov |
|---|---|---|
| Ringar | Centrifugaltrumling med roterande bottenskiva. | Ringprofil, infattning, gravyr, kontaktmärken och tillåten avverkning. |
| Hängen | Magnetisk polering. | Öglor, lödningar, hålrum och att alla stift kan separeras. |
| Kedjor och halsband | En kompakt vibrationsmaskin kan utvärderas. | Sammantrassling, länkskador och media som blir kvar i länkar eller lås. |
| Örhängen | Centrifugaltrumling med bottenskiva eller separata arbetskärl kan utvärderas. | Parvis sortering, tunna stift, lås, infattningar och risk för slag mellan delar. |
| Guldmynt | Roterande trumma eller centrifugaltrumling med bottenskiva kan utvärderas för godkända produktionsdelar. | Relief, kant, patina, samlarvärde och tillåten materialförlust. Historiska eller värdefulla mynt ska bedömas av konservator före bearbetning. |
Andra produktalternativ är en bänktrumlingsmaskin, Eco Maxi och Zero Gap CF för delar under 0,5 mm. Den arkiverade guldsmyckessidan beskriver Eco Maxi som en 6-liters 3-i-1-maskin med separata kärl för våt, torr och magnetisk bearbetning, och anger att användningen kräver mer processkunskap. Specifikationerna är modellbundna; kontrollera aktuell tillgänglighet, kapacitet, fixturering och säkerhetskrav. Cykeltider från olika exempel saknar jämförbara last- och godkännandekriterier och ska inte ses som tidslöften. För myntämnen och medaljer finns även en separat guide till ytbehandling av mynt och medaljer.
Välj media efter bearbetningssteget
Slipkroppar med slipkorn används när ytan behöver jämnas eller defekter avlägsnas. Keramiska och plastbundna media ger olika kontaktegenskaper och skärverkan. Polermedia kan ge en mildare bearbetning. För högre glans utan avsedd abrasiv avverkning kan media för ytutjämning utvärderas. Naturbaserade torra media, exempelvis majskolvsgranulat eller valnötsskal, förekommer i torra efterbehandlingssteg.
Planera poleringen i separata steg
En smyckesdetalj kan behöva flera bearbetningssteg för att nå önskad yta. Stegen nedan är en processmodell att utvärdera, inte ett standardrecept: välj media och kontrollpunkter efter metall, konstruktion, ytbeläggning och tillåten avverkning.
| Steg | Möjligt mål | Kontroll före nästa steg |
|---|---|---|
| Förpolering | Jämna ut bearbetningsspår eller avlägsna mindre ytdefekter med ett lämpligt slipmedia. | Att kanter, gravyr, mått och infattningar behåller sina krav; kontrollera repor och avverkning. |
| Polering | Bearbeta ytan vidare med finare eller mindre aggressivt media när provet visar att det behövs. | Byt eller rengör media mellan steg så att grövre partiklar inte förs vidare; inspektera ytan och hålrum. |
| Glanspolering med media | Utvärdera släta media, exempelvis stålmedia, för att jämna ytan och öka glansen utan avsedd slipande avverkning. | Kontrollera kontaktmärken, detaljens hållfasthet, mediaåtkomst och att alla mediedelar kan separeras. |
Rengör och separera mellan stegen när kvarvarande partiklar eller processmedel kan påverka nästa resultat. Alla smycken behöver inte samtliga steg: fastställ först målet och dokumentera provresultat för en representativ detalj.
Välj form och storlek så att mediet når relevanta ytor utan att kila fast i hål, länkar eller öppningar. Om smycket innehåller mjuka metaller, beläggningar, lödningar eller ädelstenar behöver hela konstruktionen bedömas. Mer information finns i översikten över processmedia och guiden om val av slipmedia.
Jämför vanliga media för smycken
| Mediatyp | Steg att utvärdera | Kontroller för smycken |
|---|---|---|
| Keramisk slipmedia | Gradning och ytutjämning när slipverkan behövs. Leverantören nämner hårda metaller som titan som ett exempel. | Repor, avverkning, kanter, infattningar och om media fastnar i länkar eller hål. Bekräfta alltid legering och mediekvalitet i prov. |
| Plastmedia | Avgradning eller utjämning med annan medievikt och kontaktrörelse än keramik. | Aktuell slipkornskvalitet, färgöverföring, slitage och resultat på vald legering. |
| Stålmedia och magnetiska stift | Ytutjämning utan avsedd materialavverkning eller magnetisk polering i en maskin som är avsedd för mediet. | Stiftens magnetiska egenskaper, kompatibilitet med maskinprincipen, slagmärken och fullständig separation. |
| Zirkonia- eller porslinsmedia | Polering eller ytutjämning kan provas på kompatibla detaljer. | Mediekvalitet, faktisk slipverkan, smyckets material och rester efter processen. |
| Majskolvgranulat eller valnötsskal | Torr bearbetning eller eftertorkning i lämpligt system. | Damm, partiklar i hålrum, rengöring och eventuell kontaminering inför plätering. |
| 3P-granulat (leverantörens produktnamn) | Slipande polering; kontrollera processens avverkning. | Begär materialsammansättning, abrasiv verkan och aktuell produktspecifikation. |
Porslins- eller plastmedia kan provas på mjuka gulddetaljer. Magnetpolering kräver stålstift och en maskin som är avsedd för den processen. Produktuppgifterna om stålmedias kompatibilitet med vibrationsmaskiner och roterande system skiljer sig åt. Bekräfta därför mediakvalitet och maskinprincip tillsammans och kontrollera att stiften kan avskiljas fullständigt från hålrum och länkar.
Tabellen är ett urvalsstöd, inte en materialgaranti. Mediatypens namn avslöjar inte ensamt hårdhet, slipverkan eller kompatibilitet. Begär specifikation för aktuell produkt och prova på ett smycke med samma metall, beläggning och konstruktion.
Processmedel och rengöring
Vid våt bearbetning kan ett processmedel bidra till rengöring och transport av partiklar. Typ, dosering, pH, vattennivå och sköljning ska väljas efter metall, media och efterföljande ytbehandling. Använd inte ett generellt recept för olika legeringar eller för delar som ska pläteras. Vid torr bearbetning behöver damm, rester och rengöring hanteras som delar av processplanen.
Guld och andra ädelmetaller kräver skonsam processkontroll
Guld förekommer i ringar, hängen och kedjor med olika legeringar och konstruktioner. Materialets värde gör det särskilt viktigt att definiera tillåten avverkning, skydda dekor och infattningar och väga eller inspektera detaljer före och efter prov. Centrifugaltrumling med roterande bottenskiva, vibrationsmaskin och magnetpolering har olika rörelser och kontaktförhållanden; ingen av dem garanterar ett skadefritt ytresultat utan verifiering. Perfekt resultat eller högre hastighet kan inte garanteras utan jämförande prov med definierade mätmetoder.
Gör ett representativt prov innan serieproduktion
- Dokumentera material, ytbeläggning, mått, detaljform och nuvarande ytskikt.
- Definiera acceptanskriterier för glans, repor, kanter, mått och eventuella infattningar.
- Prova en lämplig kombination av maskinrörelse, media och processmedel på ett representativt urval.
- Kontrollera om detaljer eller media fastnar, trasslar ihop sig eller lämnar rester.
- Registrera last, processtid, efterbehandling och inspektionsresultat innan processen skalas upp.
Jämför provresultatet med era krav och berörda toleranser. Påståenden om högre produktivitet, lägre kostnad eller kortare cykeltid behöver mätas i den egna produktionen och kan inte överföras direkt från ett annat fall.
Jämför handpolering med batchvis smyckespolering
Maskinell massbearbetning kan vara värd att utvärdera när återkommande smyckesmodeller behöver jämn efterbearbetning. Jämför den med nuvarande handpolering på samma detaljtyp och mot samma acceptanskriterier. Ta med arbetstid per godkänd detalj, total genomloppstid, omarbete, metallförlust, medie- och processmedelsförbrukning samt tid för lastning, separation, rengöring och slutkontroll. Ett kortare maskinprogram innebär inte automatiskt kortare total ledtid eller lägre kostnad. Dokumentera ett representativt prov innan ni bedömer om batchprocessen passar produktionsvolymen.
Daglig smyckesvård och maskinell polering är olika saker
Förvaring och varsam hantering kan minska risken för repor och missfärgning mellan professionella behandlingar. Förvara smycken åtskilda i ett rent, mjukt fodral och håll dem borta från direkt solljus, värmekällor, kosmetika och rengöringskemikalier. Ta av smycken vid sport, städning och bad. Undvik slipande hushållsrengöring och använd inte silverdopp på guldsmycken. Ultraljudsrengöring bör bara övervägas efter råd från en kunnig smyckesexpert, eftersom stenar, infattningar, lödningar och ytbeläggningar kan vara känsliga. Låt en fackperson kontrollera lösa infattningar, skadade lås, djupa repor eller skadade länkar. Dessa råd om förvaring och hantering ersätter inte materialspecifik rengöring eller ett provupplägg för maskinell massbearbetning.