
Aluminiumblock
Aluminiumgjutgods kan kombinera porösa gjutytor med bearbetade cylindrar, tätningsplan och lagerlägen. Skydda de bearbetade zonerna och kontrollera att media inte lämnar rester i gjutna hålrum.
Motor- och gjutkomponenter
Motorblock kombinerar stora gjutna ytor och hålrum med precisionsbearbetade zoner. Definiera om målet är rengöring, gradning eller ytutjämning och skydda oljekanaler, cylinderlopp, lagerlägen och tätningsplan genom hela provet.
Planera process och kontroll →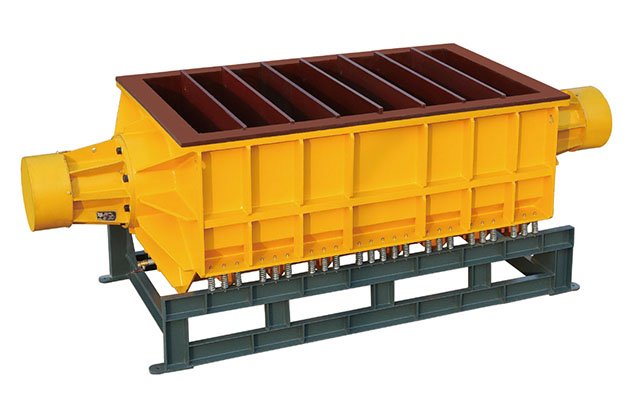
Blocktyp och kritiska ytor
Motorblock bör bedömas efter konstruktion och vilka ytor som får komma i kontakt med media. Exemplen är kontrollpunkter, inte garantier för ett visst processresultat.
Aluminiumgjutgods kan kombinera porösa gjutytor med bearbetade cylindrar, tätningsplan och lagerlägen. Skydda de bearbetade zonerna och kontrollera att media inte lämnar rester i gjutna hålrum.
Gjutjärn förekommer i flera motortyper och har andra egenskaper än aluminium. Notera rost, gjutskägg, oljerester och eventuella insatser; provet ska visa om den valda medieverkan är lämplig.
Blockets längd och cylindrarnas placering påverkar hur detaljen får plats och stöds i arbetskaret. Kontrollera öppningar, tyngdpunkt och åtkomst till de ytor som ska behandlas.
V- och boxergeometri kan ge utskjutande partier och svåråtkomliga zoner. Bedöm stabilitet och kontaktpunkter med en faktisk detalj; en stor behållare innebär inte automatiskt att varje yta nås.
Cylinderlopp, lagerlägen, gängor, tätningsplan och foder behöver identifieras separat. Dokumentera maskering, tillåten ytändring och kontrollmetod innan provbearbetning.
Pluggar, frostbrickor och insatser kan påverka rengöring och medieåtkomst. Ange om de sitter kvar under processen och kontrollera att media eller vätska inte blir instängda bakom dem.
Vibrationskar är utformade för större detaljer som inte ryms i en vanlig rund arbetsbehållare. Maskinens invändiga geometri, skiljeväggar och upphängning varierar mellan modeller. Säkerställ last, arbetsmått, stöd och åtkomst i ritning och provkörning.
| Utrustning | Konstruktion att jämföra | Kontroll före val |
|---|---|---|
| TVB(A) vibrationskar | Arbetsränna med böjd bakvägg enligt produktseriens utförande. | Invändiga mått, last, kontakt med väggar, upphängning och om blocket kan stödjas stabilt. |
| TVB(B) vibrationskar | Arbetsränna med raka innerväggar; vissa utföranden kan ha konfigurerbara avdelare. | Modellspecifik arbetsvolym, vägg- och avdelarkonfiguration, lastning och medieseparation. |
| Hjälputrustning för separation och rengöring | Efterföljande avskiljning, tvätt eller torkning kan behövas efter massbearbetning. | Kanaler och hålrum, rester, vätskehantering och verifierad rengöringsmetod. |
TVB(A) och TVB(B) ska inte väljas enbart efter modellnamn. Kontrollera aktuell ritning och offert för arbetsmått och tillval. Skiljeväggar kan påverka detaljflöde och separation men bevisar inte i sig att kontaktmärken undviks.
Den arkiverade produktguiden kopplar vissa motorblock till en TVB-modell. Tabellen återger förslagen som utgångspunkter för prov, inte som verifierade kombinationer för alla geometrier eller maskinversioner.
| Blocktyp | Leverantörens föreslagna kar | Kontrollera innan val |
|---|---|---|
| Gjutjärnsblock | TVB(B) | Blockets mått, vikt, stöd och vilka bearbetade ytor som kan exponeras för media. |
| V-motorblock | TVB(A) | Vinkelgeometri, tyngdpunkt, fria utrymmen och stabilt stöd i karet. |
| Raka motorblock (inline) | TVB(A) eller TVB(B) | Blockets längd, öppningar, viktfördelning och åtkomst i den valda arbetsrännan. |
| Boxermotorblock | TVB(A); leverantören föreslår även att bearbeta delar separat | Utskjutande geometri, kontaktpunkter, medieåtkomst och om demontering krävs. |
| Gjutna aluminiumblock | TVB(A) eller TVB(B) | Legering, porösa gjutytor, bearbetade zoner och tillåten ytändring. |
| Rostfritt motorblock | TVB(A) föreslås i produktguiden | Bekräfta att motorblocket faktiskt består av rostfritt stål; produktguiden anger ingen legering, mått eller provdata. |
Massbearbetning kan provas för rengöring, gradning eller ytutjämning på lämpliga ytor. Den ersätter inte precisionsbearbetning av topplock, cylinderborrning, honing eller planing. Om blockets cylindrar eller tätningsplan ska bearbetas måste det hanteras som en separat verkstadsoperation med definierade toleranser och mätning.
Icke-metalliska media förekommer i olika former och med olika abrasiv verkan. Porslinsmedia eller syntetiskt/plastbaserat media kan utvärderas för polering och rengöring av motorblock. Det betyder inte att varje porslins- eller plastprodukt är icke-abrasiv: kontrollera aktuell produktkvalitet och prova den mot de bearbetade zonernas mått- och ytkrav. Keramiska slipkroppar är i stället ett alternativ att utvärdera för gradning eller annan slipande bearbetning, där avverkning och kantpåverkan måste följas noggrant. Valet avgörs av legering, gjutyta, bearbetningsgrad och risk för att media fastnar. Kontrollera gjutytor, gängor och invändiga kanaler efter tvätt och separation.
| Exempel i produktguiden | Vad som går att ta med i utvärderingen | Produktkontroll |
|---|---|---|
| Porslinsmedia för våt rengöring och polering | Leverantören lyfter fram porslinsmedia för damm och smuts på metalldelar, men redovisar inte en specifik kvalitet eller sammansättning i blockguiden. | Begär aktuell produktbeteckning, abrasivitet, form och kompatibilitet med blockets ytor. Behandla inte hela porslinsfamiljen som icke-abrasiv. |
| Syntetisk plastmedia | Produktguiden beskriver polyesterharts med mineraliska slipmedel, exempelvis aluminiumoxid, zirkoniumoxid eller kiseldioxid, och anger ungefär lika delar harts och slipmedel. Kon- och paraboloidformer samt 6–100 mm anges som ett brett leverantörsexempel. | Uppgifterna saknar artikelnummer och gäller inte automatiskt alla plastmedia. Kontrollera exakt bindemedel, slipmedel, proportion, mått och form i aktuell specifikation. |
Media och block vibrerar tillsammans i arbetsrännan. Den relativa rörelsen skapar kontakt mellan media och detalj; arbetsrörelse, last och kontaktförhållanden behöver därför bedömas tillsammans. Se även översikten över processmedia och planera ett prov på representativa motordetaljer.
Markera oljekanaler, kylvätskepassager, gängor, cylinderlopp, lagerlägen och tätningsplan på ritning eller kontrollista. Bestäm i förväg hur mediarester, partiklar och processvätska ska avlägsnas och verifieras. Registrera material, maskin, media, fyllnadsgrad och cykel. Följ motortillverkarens eller verkstadens godkända kontrollmetoder före montering; en visuellt ren yta räcker inte för att styrka att interna kanaler är fria.
Vanliga frågor
Inte utan att blockets geometri, öppningar och processmål bedöms. Ett kar kan användas för massbearbetning av åtkomliga ytor, men oljekanaler, hålrum och andra kritiska områden kräver en separat rengörings- och kontrollplan.
Arbetsutrymme, lastkapacitet, blockets infästning och önskad rörelse behöver kontrolleras mot aktuell maskinritning. TVB(A) har enligt produktserien en böjd bakvägg, medan TVB(B) har raka innerväggar. Valet måste verifieras med mått, last och prov.
All bearbetning kan påverka ytan och i vissa fall mått eller kanter. Markera cylinderlopp, lagerlägen, tätningsplan, gängor och monteringsytor som inte får påverkas. Mät mot ritning eller fastställd kontrollplan efter provet.
Materialbeteckningen ensam räcker inte för att välja media. Porösa gjutytor, bearbetade ytor, beläggningar och tillåten avverkning spelar också in. Prova relevant keramiskt eller plastbaserat media och kontrollera repor, rester och mått.
Identifiera alla öppningar och korsande kanaler före processen. Bestäm maskering vid behov och verifiera rengöringen med en lämplig metod för blocket och kvalitetsplanen. Visuell kontroll av utsidan visar inte att interna kanaler är rena.
Nej. Honing av cylindrar och planing av blockets tätningsyta är precisionsbearbetningar med egna verktyg och mätkrav. Den här sidan gäller utvärdering av massbearbetning för ytbehandling och rengöring; den ersätter inte motorbearbetning eller dimensionskontroll.
Nästa steg
Ange material, mått, blocktyp, kritiska ytor och hur renhet eller ytresultat ska kontrolleras.
Skicka en teknisk förfrågan →