
Fordons- och motorkugghjul
Mått och vikt varierar mellan motor-, transmissions- och drivlinekomponenter. Skilj grader efter kuggbearbetning från ytor som redan är slipade eller värmebehandlade.
Drivlinekomponenter och precisionsdetaljer
Massbearbetning av kugghjul behöver börja med en tydlig skillnad mellan gradning, rengöring och polering. Tandflanker, tandrötter, hål och kilspår kan vara funktionskritiska och måste kontrolleras mot detaljens ritning efter varje prov.
Jämför processalternativ →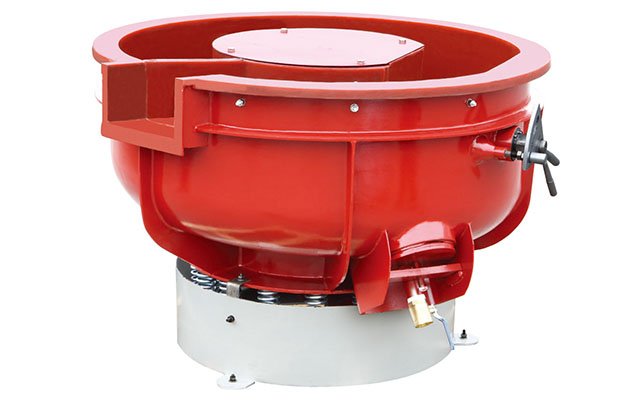
Komponenttyp och geometri
Dela upp detaljer efter dimension, material och tillverkningsstatus. Blandade kugghjul kan skilja sig i vikt, tandning, härdning och godkännandekrav.
Mått och vikt varierar mellan motor-, transmissions- och drivlinekomponenter. Skilj grader efter kuggbearbetning från ytor som redan är slipade eller värmebehandlade.
Större och mindre hjul kan ha olika tandgeometri och krav. Ange om de ska köras separat, och kontrollera att media inte fastnar i tandmellanrum eller centrala hål.
Kedjehjul och små drev har relativt tunna tänder och öppningar. Kontrollera tandkanter, hål, eventuell ytbeläggning och risken för att detaljer hakar i varandra.
Låg massa och små tandmellanrum gör separation och måttkontroll viktig. En process som fungerar för större kugghjul kan inte överföras direkt till små ur.
Större detaljer behöver bedömas mot arbetskarets dimensioner, hantering och last. Kontrollera material, tandbredd, vikt och om maskinen ger mediet åtkomst till de avsedda ytorna.
Ytintegritet och eventuellt härdskikt är funktionskritiska. Bestäm tillåten bearbetning med konstruktions- och kvalitetsansvariga innan massbearbetning provas.
| Maskinprincip | Kan utvärderas för | Viktiga kontrollpunkter |
|---|---|---|
| Vibrationsmaskin | Kompatibla batcher av kugghjul för gradning eller rengöring. | Detaljkontakt, tandmellanrum, batchstorlek, åtkomst och mediaavskiljning. |
| Centrifugaltrumma | Provning av vissa större eller tyngre kugghjul i roterande arbetskärl. | Kärldimension, detaljvikt, kontaktpunkter, risk för att media fastnar och separation. |
| Centrifugalskivmaskin | Små detaljer där en roterande bottenskiva driver detalj- och mediaflödet. | Storlek, fyllnadsgrad, risk för sammanhakning, tandflanker och inspektion. |
| Dragbearbetningsmaskin | Fixturerad bearbetning när kontakt mellan enskilda kugghjul behöver begränsas. | Fixturens kontaktpunkter, antal detaljer, geometri, åtkomst och faktisk cykel. |
Centrifugaltrumma och centrifugalskivmaskin har olika konstruktion och arbetsrörelse. Jämför inte heller en automatisk batchprocess med ett fixturerat flöde enbart genom att titta på uppgiven processtid.
I en vibrationsmaskin sätts arbetskaret i svängning så att media och kugghjul rör sig tillsammans. Kontakten mellan dem kan bearbeta åtkomliga kanter, men resultatet beror på detaljernas rörelse, fyllnadsgrad och mediets åtkomst till tandningen.
I en centrifugaltrumma roterar flera arbetskärl runt en drivande enhet. Kontrollera kärlens rörelse och belastning mot den aktuella modellen; påståenden om att metoden alltid är snabbare än vibration gäller inte utan jämförbara prov.
I en centrifugalskivmaskin driver en roterande bottenskiva media och detaljer genom arbetskaret. Väggar och fyllnadsgrad påverkar flödet. I dragbearbetning hålls kugghjulen i fixturer medan de förs genom mediet, vilket kan minska inbördes kontakt men ställer krav på fixturens utformning och kontaktpunkter.
Gradning tar bort grader eller skarpa kanter där processen kommer åt. Kantavrundning, rengöring, ytutjämning och polering är separata mål och kräver egna acceptanskriterier. Begreppet isotrop ytkvalitet används för vissa processer, men är inte en generell följd av vibrationsbearbetning och behöver definieras och verifieras för den aktuella metoden.
Keramiska slipkroppar, plastbaserade media och andra media har olika densitet, form och slipverkan. Dessa egenskaper påverkar åtkomst till tandrot och flank, risk för att media fastnar och hur detaljen separeras. Dokumentera legering, hårdhet eller värmebehandling, gradtyp, media, processvätska och last. Läs även guiden för val av slipmedia.
För kugghjulspolering kan porslinsmedia och högdensitetsmedia utvärderas tillsammans med plastmedia och keramiska slipkroppar. Mediets densitet eller handelsnamn garanterar inte en viss glans eller ytresultat på kuggtänderna. Dokumentera media och processvätska och kontrollera tandflanker, tandrot och hål efter separation. Läs om specialmedia inklusive högdensitetsmedia.
Utöver kugghjulets geometri påverkar fyllnadsnivå, avlopp och urlastning processens stabilitet. Följ maskinens dokumentation i stället för generella inställningsvärden.
| Kontrollpunkt | Vad som kan påverkas | Verifiera för aktuell utrustning |
|---|---|---|
| Media- och detaljlast | Mediets och kugghjulens rörelse, kontakt och åtkomst till tandningen. | Rekommenderad fyllnadsnivå och last för arbetskaret; det angivna måttet från karets kant är inte en universell inställning. |
| Avlopp och slangar | Vätskeflöde, ansamling och risk för stänk eller ojämn process. | Att utlopp och slangar är fria och dragna enligt maskinens instruktioner. |
| Ljudhuv | Kan dämpa ljud men påverkar även värme, insyn och åtkomst under körning. | Temperatur, vätskeflöde, ventilation och säker hantering enligt tillverkarens dokumentation. |
| Urlastning | Kontakt mellan kugghjul kan uppstå när detaljer skiljs från media. | Separator, utmatningsflöde och eventuell hastighetsreglering som är godkänd för den aktuella modellen. |
Om en maskin har frekvensomriktare ska eventuella ändringar av hastighet provas inom tillåtna driftvärden. Uppgiften 47–50 Hz vid urlastning saknar modell- och provvillkor och återges därför inte som inställningsrecept.
Cykeltiden behöver fastställas med representativa kugghjul. Den påverkas bland annat av gradens omfattning och placering, maskinprincip, mediets form och slipverkan, last, processvätska samt den ytkvalitet och de mått som ska uppnås. Att öka hastigheten eller intensiteten kan påverka resultat och detaljkontakt; det är inte en genväg till en godkänd process. Dokumentera inställningar och kontrollera provet innan en cykel används som produktionsunderlag.
Identifiera tandprofil, flank, tandrot, tandkanter, centrumborrning, kilspår och referensytor som ska kontrolleras. Ange hur grader ska bedömas och vilka mått eller ytvärden som inte får förändras. En visuellt jämn yta visar inte i sig att kugghjulets funktion eller livslängd har förbättrats. Påståenden om kortare processtid eller längre livslängd måste verifieras med jämförbara prov och relevanta funktionskrav. Läs mer om isotrop superfinish och fastställ hur processresultatet ska mätas.
Vanliga frågor
Det kan utvärderas för grader på åtkomliga kanter, men tandprofil, flank och rot måste kontrolleras efter prov. Grader vid kilspår, hål eller tandfot kan kräva en annan metod om media inte når området på ett kontrollerat sätt.
Små ur har ofta snäva mått och känsliga tandflanker. Centrifugalskivmaskin eller fixturerad dragbearbetning kan utvärderas, men komponentmått, kontakt, separation och inspektion behöver provas med den faktiska detaljen.
En centrifugaltrumma har roterande arbetskärl och kan vara ett alternativ för vissa större eller tyngre detaljer. Kontrollera kärlets mått, detaljens vikt och kontaktrisk. Den är konstruktionsmässigt skild från en centrifugalskivmaskin med roterande bottenskiva.
Det kan inte antas utifrån utseendet. Ytbehandling får inte oavsiktligt ändra tandprofil, flank, härdskikt eller andra funktionskrav. Funktionella förbättringar måste styrkas med en kvalificerad process och relevanta mätningar eller tester.
Media väljs efter legering, värmebehandling, utgångsyta, gradtyp och tillåten materialavverkning. Keramiska, plastbaserade eller högdensitetsmedia ger olika verkan. Prova på representativa kugghjul och kontrollera tandytor och hål efteråt.
Mät enligt ritningens eller kontrollplanens relevanta krav före och efter provningen. Ange vilka tandflanker, tandrötter, hål, kilspår, referensytor och kanter som ska inspekteras. Dokumentera även batchvariation och medieslitage.
Fyllnadsnivån beror på maskinmodell, arbetsbehållare, media och detaljlast. Följ aktuell bruksanvisning och verifiera att lasten rör sig som avsett. Ett generellt mått från karets kant kan inte användas för alla modeller.
Blockerade utlopp kan störa flödet av processvätska och bidra till stänk eller ojämna förhållanden. Kontrollera och rengör avlopp och slangar enligt maskinens instruktioner före körning.
Endast om den aktuella maskinen är konstruerad för justerbar drift och tillverkaren tillåter det. Prova urlastningen och kontrollera kontaktmärken; en frekvensinställning från en annan maskin är inte en generell rekommendation.
Begreppen används inte alltid likadant. Definiera den avsedda processen och mätbara ytkraven med ansvarig processleverantör. Isotrop superfinish är inte en automatisk följd av massbearbetning eller enbart en visuellt jämn yta.
Äldre produktinformation nämner högdensitetsmedia tillsammans med REM-processmedel för isotrop ytbehandling. Den beskriver inte ett fullständigt recept, mätmetod eller verifierade funktionsvinster. Bekräfta den avsedda processen och produktens instruktioner och mät kugghjulets yt- och funktionskrav före och efter prov.
Nästa steg
Ange material, tandgeometri, mått, gradtyp och vilka funktionsytor som ska mätas.
Skicka en teknisk förfrågan →