
Definiera kant och yta
Ange om kanten ska avgradas, kantbrytas eller få en specificerad radie, och om det svarta ytskiktet ska avlägsnas eller bevaras. Beskriv även om ytkvalitet ska mätas eller bedömas visuellt. Kontrollera grundmaterial och eventuell efterföljande beläggning innan prov.
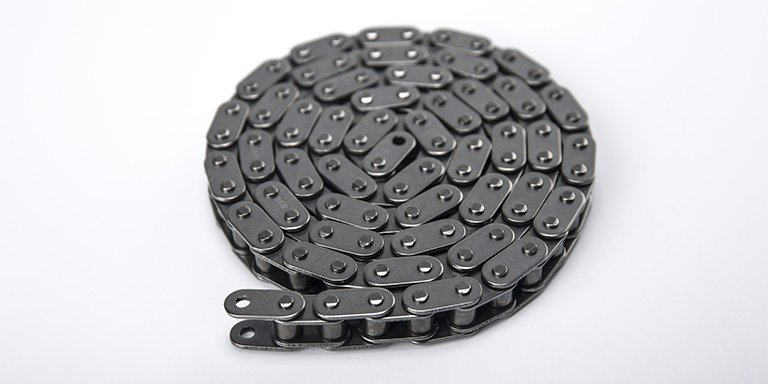
I kedjor samverkar tappar med sidobrickor och hylsor. För en kedjetapp behöver kantkravet därför stämmas av mot sammanfogning och funktion. Processunderlaget anger både att kanten ska vara skarp och att den ska brytas eller rundas; fastställ kravet på ritningen före bearbetning.
Ta hänsyn till långa och smala detaljer
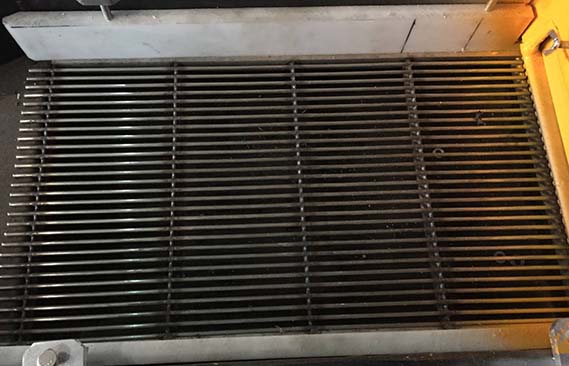
Pinnar kan trassla ihop sig eller röra sig olika i en batch. Bedöm lastning, separering och risk för märken mellan komponenterna. En sikt med lämplig öppning kan behövas för att skilja små detaljer från slipmedia.
Kontrollera provresultatet
Inspektera ändar, längd, diameter och yta efter bearbetning. Dokumentera slipmedia och arbetscykel för att jämföra prover. Fördjupa urvalet med vår vägledning om val av slipmedia och läs om centrifugal ytbehandling som en av flera möjliga utrustningsprinciper.
Processfall: värmebehandlade cylindriska pinnar
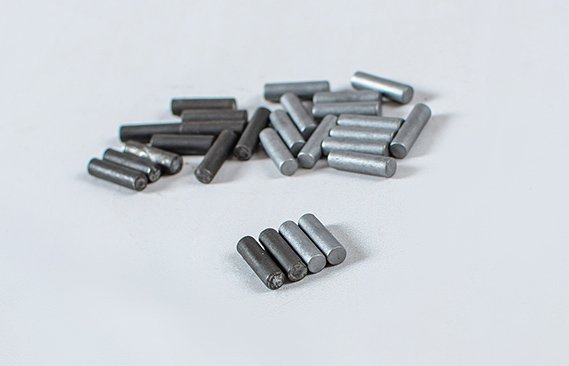
Ett processprov gäller värmebehandlade pinnar på 15 mm × Ø4 mm med svart oxidskikt. Målet var en jämnare yta och bearbetade kanter. Kravbeskrivningen är motsägelsefull: på ett ställe anges att kanten ska vara skarp, på ett annat efterfrågas kantbrytning eller radie. Fastställ därför kantkravet i ritningen innan processen väljs.
| Parameter | Uppgift i processprovet |
|---|---|
| Utrustning | Processöversikten anger centrifugaltrumma; senare i artikeln föredras centrifugalskiva för denna detaljtyp |
| Angiven frekvens | 50/60 Hz, beskrivet som “full speed”. Frekvens är inte varvtal; maskinens faktiska rotationshastighet anges inte. |
| Media | Keramisk media, ACT 10 × 10 mm |
| Media/detalj | 3:1 i processprovet; källan anger inte om förhållandet avser vikt eller volym |
| Processmedel | LC-13, pH 8 i processprovet |
| Vattennivå | Så att lasten precis täcks |
| Bearbetningstid | Cirka 1 timme |
| Efterföljande steg | Skölj efter slipningen. Ett efterföljande 10-minutersbad med utspätt MC-8 anges för rostskydd |
| Separering | Sikt som anpassats för att skilja pinnar från media |
Processbeskrivningen anger både centrifugaltrumma och centrifugalskiva men innehåller inga jämförande provresultat. Valet behöver därför verifieras mot batchstorlek, kontakt mellan detaljer, separation och önskad automatiseringsnivå. Övriga värden gäller ett enskilt prov och ska inte användas som standardcykel. Oxidskiktet uppges ha avlägsnats och ytan ha blivit jämnare. Kontrollera dimensioner, ytkrav, kantradie och resultat efter en representativ provkörning.
Planera separation och sortering
Media som är för litet kan förlänga cykeln; media som är för stort kan ge en grövre bearbetning eller vara olämpligt för små detaljer. Prova medieform och storlek mot pinnens diameter och längd. Sikta och kontrollera batchen efter processen så att delar och media separeras säkert.
Fördjupa processvalet
Läs mer om grader och gradning, olika metoder för gradning, val av slipmedia och hur mediets skärverkan påverkar bearbetningen. Jämför metoderna utifrån detaljens funktion och definierade acceptanskriterier.