
Gjutna insugningsrör i aluminium
Kontrollera gjutstruktur, gjutskägg, tunna sektioner och bearbetade tätningsytor. Bedöm mediaåtkomst i förgrenade kanaler och om restmaterial går att avlägsna.
Motor- och fordonskomponenter
Insugningsrör och insugningsmanifolder finns i olika material och utföranden. Välj process efter kanalernas geometri, komponentens storlek och de ytor som ska rengöras eller bearbetas.
Jämför processalternativ →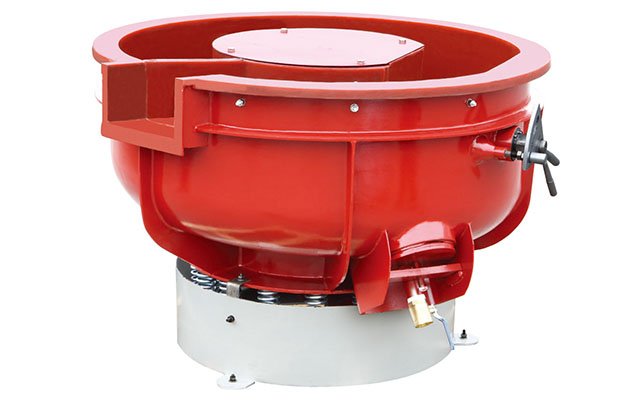
Material och konstruktion
Material och tillverkningsmetod påverkar utgångsytan, mediaåtkomsten och vilka ytor som måste skyddas. Beskriv detaljen innan maskin och media väljs.
Kontrollera gjutstruktur, gjutskägg, tunna sektioner och bearbetade tätningsytor. Bedöm mediaåtkomst i förgrenade kanaler och om restmaterial går att avlägsna.
Frästa ytor och öppningar kan ha funktionskrav. Markera kanter, gängor, tätningsplan och mått som inte får förändras och kontrollera dem efter prov.
Materialets vikt och utgångsyta skiljer sig från aluminium. Kontrollera hantering, korrosions- eller roststatus där relevant samt risken för kontaktmärken.
Detaljerna kan ha mindre sektioner eller varierande gjutstruktur. Prova varje relevant geometri och kontrollera att media inte fastnar i anslutningar eller kanaler.
Titanlegering och tillverkningstillstånd behöver identifieras. Kontrollera kritiska passningar och ytor och säkerställ att media inte fastnar i förgreningar eller anslutningar.
Produktbeskrivningen kopplar keramisk beläggning till värmeavledning i högpresterande tillämpningar. Bekräfta beläggningens faktiska funktion och specifikation innan ytbehandling; skydda belagda områden om processen inte är godkänd.
Sensorer, packningar, ventiler eller andra monterade delar kan behöva tas bort eller skyddas. Kontrollera materialkompatibilitet och portarnas tätning före våt eller torr bearbetning.
| Utrustning | Kan utvärderas när | Kontrollera |
|---|---|---|
| Vibrationskar TVB(A) | Detaljen ryms i karet och den öppna arbetsbehållaren passar lastning och provupplägg. | Fri arbetslängd, stöd, rörelse, kontakt med andra delar och mediaåtkomst. |
| Vibrationskar TVB(B) | Raka innerväggar eller en möjlig avdelare kan passa detaljens form och hantering. | Avdelarens placering, arbetsmått, kollisioner, rengöring och tömning. |
En avdelare kan hjälpa till att hålla delar isär i en viss konfiguration, men innebär inte automatiskt att kontakt eller skador förhindras. Bekräfta funktionerna mot aktuell modell och provbatch. Läs mer om TVB(A)-vibrationskar och TVB(B)-vibrationskar.
Den äldre produkttexten nämner timer för processtid och möjliga tillval som frekvensomriktare, flyttbar manöverpanel och doseringspump för processmedel. Se detta som leverantörsexempel, inte som standardutrustning: kontrollera funktioner, elektriska data, leveransomfattning och kompatibilitet mot aktuell modell i offert och manual. En PU-beklädnad nämns också, men materialkvalitet och utförande behöver bekräftas för den offererade maskinen.
Olika insugningsrör kan bearbetas i TVB(A) eller TVB(B), men maskinförslagen är endast utgångspunkter för provning. Materialnamnet räcker inte för att fastställa en säker eller lämplig process.
| Komponent | Maskin att utvärdera | Kontrollera före processval |
|---|---|---|
| Aluminiumgjutgods | Vibrationskar för långa detaljer | Gjutstruktur, tunna väggar, tätningsytor och medieåtkomst i kanaler. |
| Billetbearbetat aluminium | TVB(B) med avdelare | Frästa ytor, kanter, gängor och krav på att hålla detaljer åtskilda. |
| Insugningsrör i gjutjärn | TVB(A) | Detaljens vikt, ytstatus, korrosion och stöd i arbetskaret. |
| Titanbaserade komponenter | TVB(B) som provkandidat | Legering, värmebehandling, kritiska passningar och mediarester i kanaler. |
| Keramiskt belagda komponenter | TVB(B) endast om processansvarig godkänner provning | Beläggningens funktion, tillåten kontaktnivå och inspektion efter prov. |
| Motorcykelkomponenter i sandgjuten aluminium | TVB(A) eller TVB(B) | Komponentens mindre sektioner, förgreningar, anslutningar och risk för att media fastnar. |
Zirkoniumoxidkulor eller rostfritt stålmedia kan också utvärderas för vissa större detaljer. Val av media och maskin måste verifieras tillsammans, särskilt när ytor är belagda eller har kritiska mått.
| Media som kan provas | Möjligt provmål | Kontrollera särskilt |
|---|---|---|
| Keramisk eller zirkoniumoxidbaserad media | Gradning eller slipande bearbetning av kompatibla metallkomponenter. | Slipverkan, åtkomst till kanaler, kantpåverkan och kvarvarande partiklar. |
| Porslinsmedia | Rengöring eller polering där en annan och ofta skonsammare medieverkan behöver provas. | ytkvalitet, mediestorlek, våt/torr process och fullständig separation. |
| Plastbaserad slipmedia | Ytbehandling av vissa aluminiumdetaljer och förberedelse inför ett efterföljande steg. | Legering, beläggning, abrasivitet och rester i förgrenade kanaler. |
| Metallmedia för glanspolering | Provning av en polerande eller utjämnande process när komponenten är kompatibel. | Kontakttryck, kanalgeometri, massan på detalj och eventuell påverkan på mått. |
Porslinsmedia och plastbaserad slipmedia är två alternativ som nämns i leverantörens produktinformation. Valet behöver utgå från detaljens legering, yta och kanaler. Mediestorlek och form spelar också roll: välj inte en geometri som kan kila fast i öppningar eller förgreningar. Prova media och process tillsammans på en representativ detalj och kontrollera därefter både ytan och samtliga invändiga passager.
| Media | Leverantörsinformation | Kontroll före prov |
|---|---|---|
| Porslinsmedia | Leverantören beskriver keramiskt media i flera former och storlekar, med lägre slipverkan än vissa andra medietyper. | Slipverkan, form och storlek i förhållande till kanalöppningar samt risk för fastkilning eller märken. |
| Plastbaserad slipmedia | Används för lättare slipande bearbetning; tillgänglig i olika former och storlekar. | Abrasivitet för aktuell legering, kanalåtkomst, ytpåverkan och att media kan separeras helt. |
Processmedel kan användas när processen kräver det, bland annat för att avlägsna oönskade ytföroreningar. Bekräfta medlets funktion och kompatibilitet med detalj, media och maskin. Följ den offererade maskinens manual för timer, hastighet, stopp, tömning och separation; funktionerna kan variera mellan konfigurationer.
Medietypen är bara en del av processen. Maskinrörelse, mängd media, processvätska och batchstorlek påverkar också resultatet. Se processmedia, porslinsmedia och vår guide om val av slipmedia.
Markera tätningsytor, gängor, anslutningar, sensorfästen och andra bearbetade områden på ritningen. Bestäm om komponenten ska behandlas före eller efter att tillbehör monteras. Täta eller skydda portar endast enligt en godkänd fixturerings- och processplan.
Inspektera kanaler, förgreningar och blinda fickor efter körning. Planera separation, sköljning och torkning så att media och processvätska inte lämnas kvar. Kontrollera ytkvalitet och funktionella mått enligt ritning; en polerad utsida säger inte om insidan är ren.
Leverantören uppger generellt att vibrationsbearbetning kan nå komplexa detaljer och bevara formen. Det är ingen garanti för en viss insugsmanifold. Kanalernas minsta öppningar, böjar och blinda partier påverkar både mediets åtkomst och risken att media blir kvar. Dokumentera därför kanalgeometri och kritiska mått, välj medieform och storlek efter de fria öppningarna och kontrollera både invändiga rester och tätningsplan efter provet. Ett äldre råd om större media vid små öppningar anger inga mått och ersätter inte denna kontroll.
Arbetsflödet i det arkiverade leverantörsexemplet omfattar inställning av tid och hastighet, avslutad körning, tömning av processmedel och separation av detaljer och media över en sikt. Kontrollera i den aktuella maskinens manual om stopp och tömning sker automatiskt eller kräver ett separat moment. Inspektera därefter samtliga kanaler och fickor efter fastsittande media innan detaljen godkänns.
Rostborttagning är relevant för rostpåverkade järn- eller ståldetaljer, men är inte samma processmål som rengöring eller polering och gäller inte automatiskt aluminium-, titan- eller belagda komponenter. Definiera varje steg separat och verifiera med prov.
Vanliga frågor
Ett vibrationskar kan utvärderas för större eller längre rör och manifolder. Ett utförande med avdelare kan vara aktuellt om delarna behöver hållas åtskilda. Kontrollera arbetsmått, stöd, geometri och resultat med representativa detaljer.
TVB(A) har en arbetsbehållare med böjd bakvägg, medan TVB(B) har raka innerväggar och kan erbjudas med avdelare. Vilket utförande som passar beror på längd, rörelse och last. Kontrollera konfigurationen för den aktuella modellen och gör ett processprov.
Keramisk, porslinsbaserad, plastbaserad eller metallisk media kan provas för olika mål. Valet beror på material, gradning eller polering, kanalernas geometri och önskad ytkvalitet. En mediarekommendation ska verifieras på den faktiska legeringen och detaljen.
Planera separation, sköljning och torkning så att media, partiklar och processvätska kan avlägsnas ur samtliga kanaler och fickor. Fastställ en inspektionsmetod som når även invändiga ytor innan detaljen godkänns.
Mediat måste kunna bearbeta relevanta ytor utan att kila fast i öppningar eller bli kvar i förgreningar. Jämför kanalernas minsta fria mått med mediets form och storlek och kontrollera åtkomst, separation och rengöring på en representativ detalj. Leverantörens generella råd om större media vid små öppningar saknar mått och kan därför inte användas som dimensioneringsregel.
Det kan inte garanteras enbart genom maskinprincipen. Kontakt, media, last och processtid kan påverka kanter, tätningsplan och mått. Definiera toleranser före provet och mät kritiska ytor efteråt; leverantörens allmänna påstående om formbevarande saknar angivna provvillkor.
Det beror på beläggningens uppbyggnad och specifikation. Produktbeskrivningen kopplar keramiska beläggningar på högpresterande manifolder till värmeavledning, men det fastställer inte funktionen hos en viss komponent. Kontrollera med konstruktions- eller beläggningsansvarig vilka ytor som får bearbetas och hur beläggningens funktion ska verifieras efter prov.
Det går inte att dra den slutsatsen från en ytkvalitet ensam. Motoreffekt och flöde kräver separata konstruktionskrav och verifierade mätningar. Den här sidan gäller endast rengöring och ytbehandling av komponenten.
Fråga om styrningen har timer och om frekvensomriktare, flyttbar manöverpanel eller doseringspump ingår eller kan väljas till. Det arkiverade underlaget visar exempel på sådana alternativ, men inte vad som ingår i en aktuell modell. Be om en konfigurationslista och manual för den offererade maskinen.
Ett beskrivet arbetsflöde är att köra detalj, media och processmedel i karet med inställd tid och hastighet. Efter bearbetningen stoppas maskinen, processmedlet töms ut och detalj och media separeras över en sikt. Funktioner och sekvens kan skilja mellan modeller; kontrollera dem i manualen och inspektera kanalerna så att media inte sitter kvar.
Den arkiverade leverantörssidan nämner vibrationskar även för avgasgrenrör. Det innebär inte att samma media eller process passar båda komponenterna. Bedöm material, beläggning, kanaler, kritiska ytor och rengöringskrav separat; se även vägledningen om efterbehandling av avgasrör.
Den arkiverade leverantörssidan anger en maskin som minsta order. Uppgiften är inte bekräftad för dagens sortiment eller kundanpassningar; begär aktuella villkor för den offererade modellen skriftligen.
Den äldre sidan nämner 30 procent före produktionsstart och resterande 70 procent efter kontroll och godkännande före leverans. PayPal, banköverföring, Western Union och remburs nämns som betalningssätt. Villkor, godkännandepunkter, avgifter och tillgängliga metoder måste bekräftas i den aktuella offerten och ordern.
Den äldre produktsidan anger två års maskingaranti och livstidsgaranti för service, men specificerar inte omfattning, undantag eller vad livstid avser. Begär fullständiga, aktuella skriftliga garantivillkor innan beställning.
Nästa steg
Skicka material, ritning, kanalgeometri och krav på tätningsytor, renhet och ytresultat.
Skicka en teknisk förfrågan →