Glasögonbågar kan tillverkas av titanlegering, cellulosaacetat och andra material. Bearbetningsmetoden ska väljas efter bågens material, yta och små komponenters känslighet.
Bearbetade titandetaljer kan behöva gradning och jämn ytkvalitet. Kontrollera gångjärn, tunna armar, små hål och sammanfogningar. Media får inte fastna eller förändra geometri som behövs för passning.
Bågar i cellulosaacetat
Plastmaterial kan kräva en annan bearbetningsstrategi än metall. Utvärdera värmeutveckling, kantform och ytskikt på provdetaljer. För injektionsgjutna bågar bör gjutgrader och känsliga anslutningar bedömas separat.
Identifiera polymer eller metallegering
Vanliga material i glasögonbågar är cellulosaacetat, cellulosapropionat, nylon, titan och Monel. Skriv ut den faktiska materialbeteckningen i offert och processunderlag: Monel är en nickel-kopparlegering, inte en generell stålsort. Cellulosapropionat och nylon är skilda plastmaterial och ska inte antas tåla samma media, temperatur eller processvätska som cellulosaacetat. Se Svensk Plast om cellulosaplaster, Specsavers översikt över material i glasögonbågar och NE:s definition av Monelmetall.
Skydda färdiga komponenter
Om bågarna redan har glas, gångjärn eller ytbehandling måste dessa delar skyddas eller monteras efter processen. Kontrollera glans, repor och passning med en representativ provserie.
Matcha metod med material och tillverkning
Bågtyp
Vanlig utmaning
Utrustning att utvärdera
Bearbetad plast eller cellulosaacetat
Grader längs kanter och bearbetade övergångar.
Vibrationsmaskin eller centrifugalbearbetning med roterande bottenskiva, med kontroll av kanter och synliga ytor.
Cellulosapropionat eller nylon
Polymerer med andra egenskaper än cellulosaacetat.
Välj inte maskin eller media efter liknande utseende; kontrollera värme, deformation och kemisk kompatibilitet på respektive material.
Formsprutad plast
Gjutskägg och grader från formens delningslinje.
Centrifugalbearbetning med roterande bottenskiva kan utvärderas; kontrollera risken för märken och formförändring.
PC-bågar
Polering av plastdetaljer med känsliga ytor.
Vibrations- eller centrifugalbearbetning med roterande bottenskiva kan utvärderas; kontrollera värmepåverkan och glans.
3D-printade bågar
Rå ytstruktur och lagerlinjer.
Centrifugalbearbetning med roterande bottenskiva och utvalt media kan utvärderas; kontrollera kritiska väggar och passningar.
Titanbågar eller bågar i Monel
Metallbågar med tunna armar och känsliga sammanfogningar.
En roterande trumma med upphängningsfixturer kan vara värd att utvärdera när direkt detaljkontakt behöver begränsas. Kontrollera legeringsgrad, fästpunkter, märken från fixturen och passform.
Plastbågar i små serier
Polering när en torr process kan vara lämplig.
Torr trumling i träbehållare nämns som ett alternativ för små mängder plastbågar. Prova polymer, media, kantpåverkan och eventuell dammbildning på representativa detaljer.
Kompakta bågar i små batcher
Begränsad produktion eller behov av en mindre arbetsbehållare.
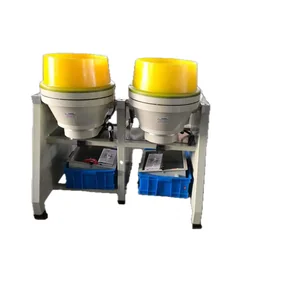
Produktinformationen tar även upp en bordsmodell för vibrationsbearbetning. Kontrollera arbetsvolym, last, bågens mått och hur känsliga ytor skyddas.
Värdefulla plastbågar
Gradning och ytutjämning där kontroll av kontakt och tömning är viktig.
En tippbar roterande trumma nämns som ett alternativ. Verifiera rörelse, kontaktmärken, processtid och tömning på en representativ båge.
Plastbågar med höga kosmetiska krav
Ytutjämning, gradning eller förbehandling inför målning/beläggning.
Vibrationsmaskin eller centrifugalbearbetning med roterande bottenskiva kan provas utifrån form och batch.
Tabellen visar möjliga maskinprinciper, inte en universell utrustningsrekommendation. Bågar har tunna armar, gångjärn och små passningsytor; prova därför varje material och konstruktion innan maskin och recept fastställs.
Välj media för rätt ytresultat
Plastmedia kan användas för gradning och avkalkning, porslinsmedia för polering och träpinnar för torrpolering eller ytutjämning med media. Kontrollera alltid den enskilda produktens abrasiva verkan och om trämedia eller pasta lämnar rester i gångjärn och öppningar. Bågens ytbehandling, färg och beläggning kan kräva separat maskering eller efterbehandling.
Planera provning och kapacitet
Exempeluppgifter anger cirka 200 bågar per dag för en vibrationsmaskin och cirka 2 000 per dag för en centrifugalskivmaskin, men saknar tillräckliga uppgifter om modell, antal skift, detaljmix, cykel, inspektion och efterarbete. Använd därför inte dessa värden som kapacitetslöfte. Beräkna genomströmning från representativ batch och hela flödet: lastning, maskintid, separation, rengöring och kvalitetskontroll.
Leveranstid, betalningsvillkor, förpackning och eventuell provbearbetning måste bekräftas i en aktuell offert; de är inte tekniska egenskaper hos processen.
Vanliga frågor
Polering av glasögonbågar
Vilka material används i glasögonbågar?
Bågar kan bland annat tillverkas av metall, titan, cellulosaacetat och andra plastmaterial. Fastställ material och eventuell beläggning för den aktuella bågen innan media eller process provas.
Kan bågar i titan och cellulosaacetat bearbetas med samma media?
Inte utan provning. Material, tillverkningssätt, ytkvalitet och tillåtna förändringar skiljer sig. Håll materialgrupper åtskilda tills en representativ provserie visar att samma upplägg uppfyller kraven.
Vilka delar av bågen är särskilt känsliga?
Skalmar, gångjärn, näsbrygga, små hål, tunna armar och sammanfogningar kan vara känsliga för kontakt eller deformation. Markera dem för skydd och kontrollera dem efter provet.
Kan formsprutade eller 3D-printade bågar gradnas i batch?
Det kan utvärderas, men kontrollera delningslinjer, lagerstruktur, tunna sektioner och synliga ytor. Godkänn processen på provdelar av samma material och konstruktion som produktionsbågarna.
Hur påverkar värme polering av plastbågar?
Friktion kan påverka vissa polymerer och ytkvalitet. Följ processen på prov, kontrollera glans och geometri efteråt och använd inte en processvätska eller kylning utan att kompatibiliteten är bekräftad.
Är kapaciteten 2 000 bågar per dag ett riktvärde?
Nej. Kapacitetstalet saknar tillräckliga uppgifter om modell, skift, detaljmix, cykel och efterarbete. Beräkna flödet med en representativ batch och inkludera separation, rengöring och kvalitetskontroll.
När kan en bordsmodell eller tippbar trumma vara aktuell?
Produktinformationen nämner en kompakt vibrationsmodell för mindre glasögonbågar och en tippbar roterande trumma för plastbågar med höga värdekrav. Se det som maskinexempel: kontrollera arbetsutrymme, batchstorlek, ytkontakt och tömning med den aktuella bågtypen.
Planera ytbehandling av bågar
Material, tillverkningsmetod och vilka delar som ska skyddas är viktiga inför processval.