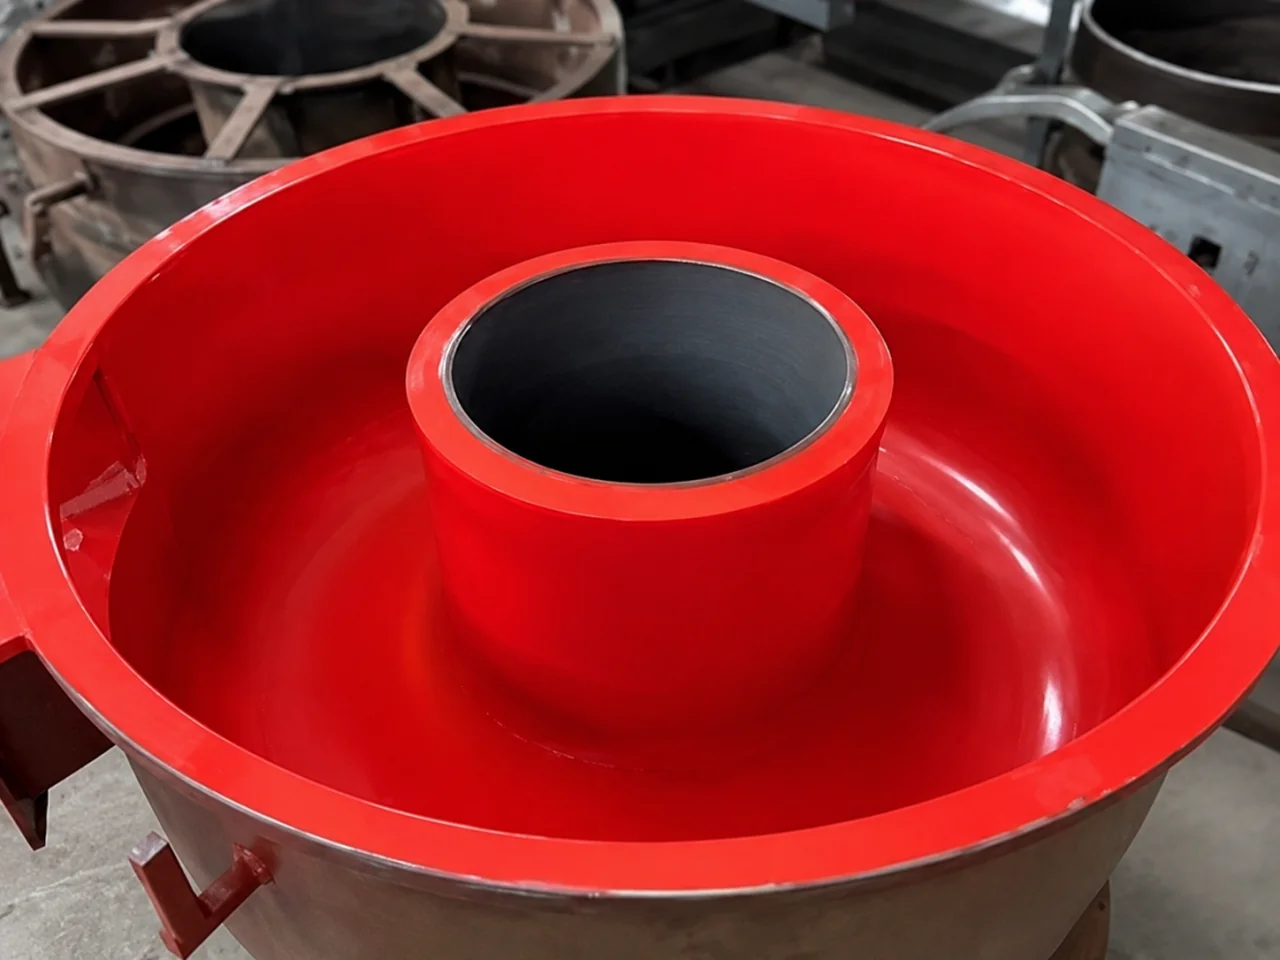
Ett pulverlackeringssystem för fälgar består normalt av separata steg: förbehandling, elektrostatisk applicering, uppsamling av översprut och härdning i ugn. Sprututrustning, lackbox och härdugn behöver väljas tillsammans efter fälgarnas mått, batchstorlek, tillgängligt utrymme och verkstadens anslutningar.
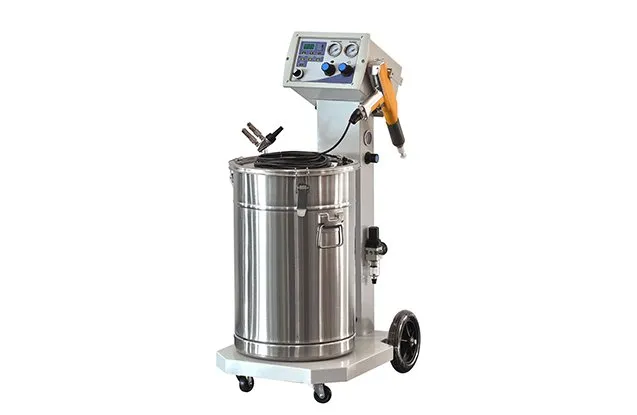
YH-606 beskrivs i katalogen som en manuell elektrostatisk sprutenhet med styrning, pistol, vagn, pulverbehållare i rostfritt stål och tillbehör. Olika munstycken kan ge fler möjligheter att anpassa sprutbilden. Jordning av fälg och fixtur, pulvertyp, geometri och önskad skikttjocklek påverkar appliceringen.
Kataloguppgift för YH-606
Angivet värde
Justerbar utspänning
0–100 kV
Maximal pulvermatning
600 g/min
Effekt, styrning
≤ 50 W
Frekvens
50/60 Hz
Matningsspänning
100–240 V; konfiguration måste bekräftas vid beställning
Värdena är kataloguppgifter, inte ett löfte om beläggningshastighet eller mängden pulver som fastnar på fälgen. Den angivna pulvermatningen är ett maxvärde. Faktisk applicering beror bland annat på pulver, detaljform, teknik och skikttjocklek. Kontrollera täckningen i försänkningar och mellan tätt sittande ekrar, inte bara på den synliga framsidan.
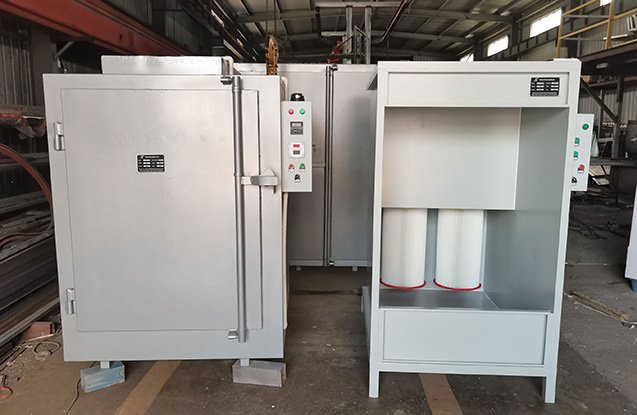
Lackbox: kontrollera arbetsutrymme och filter
YH-121319P anges med en arbetsyta på B 1100 × D 800 × H 1700 mm, yttermått B 1200 × D 1300 × H 1900 mm och installerad effekt på 1,5 kW. Katalogen beskriver två polyesterfilter med pneumatisk rengöring och filterhållare som ska underlätta byte. Bekräfta måtten och elanslutningen mot den aktuella ritningen.
Jämför fälg, fixtur och operatörens arbetsutrymme med boxens invändiga mått. Pulver som samlas upp kan inte automatiskt återanvändas: renhet, färgseparering och pulverleverantörens instruktioner avgör om återvunnet material lämpar sig för processen.
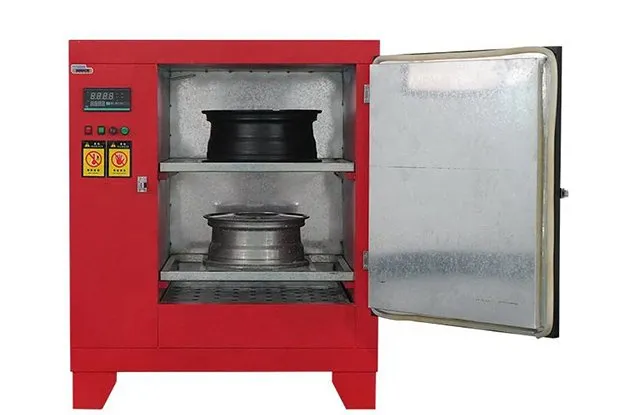
Välj härdugn efter största fälg och batch
Börja med största fälgdiameter och -bredd. Kontrollera därefter upphängning eller ställ, mellanrum, lastning och hur många fälgar som ryms i den faktiska konfigurationen.
Ugnsmodell
Angiven effekt
Angivet arbetsutrymme eller utförande
KX-102
4 kW
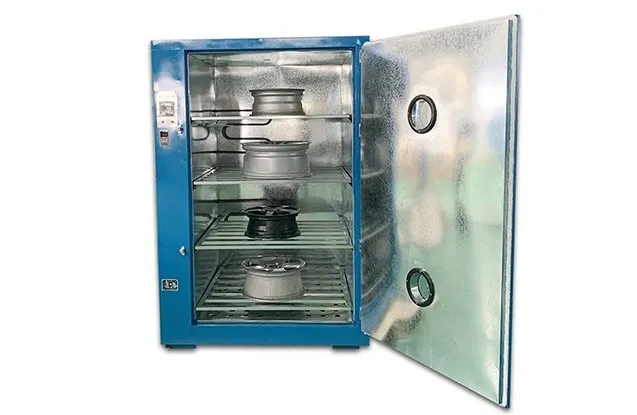
Invändigt mått 660 × 650 × 800 mm; katalogen anger plats för två hjul
KX-202
12 kW
Invändigt mått 1000 × 1000 × 1680 mm; fyra ställ och angiven kapacitet på fyra hjul
KL-1688
6 kW
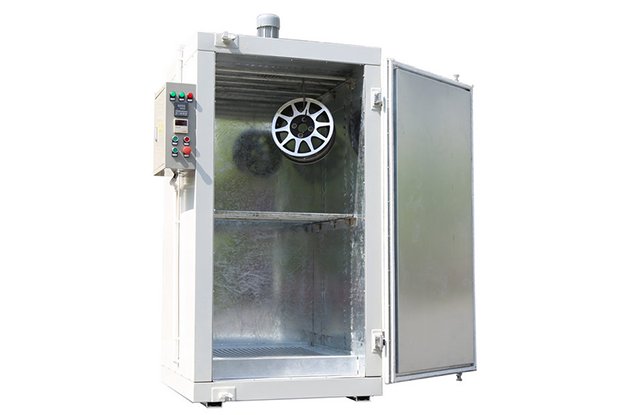
Arbetskammare B 1000 × H 1600 × D 845 mm, cirkulationsfläkt och hängskenor
KL-1864
18 kW
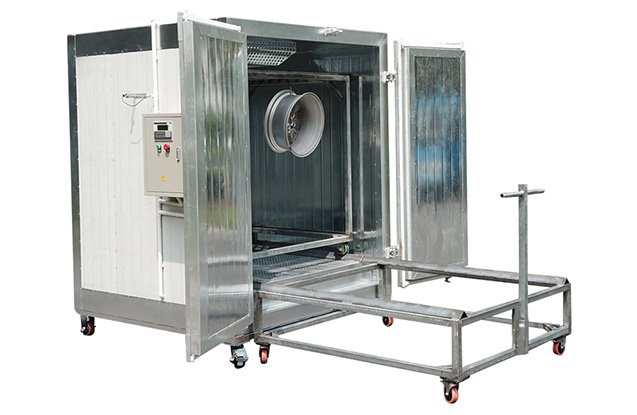
Arbetskammare B 1600 × H 1800 × D 1400 mm, PLC-styrning, cirkulationsfläkt och vagnlastning
Måttordningen för KX-ugnarna följer katalogens listning och ska bekräftas på slutritningen. Uppgiften om två eller fyra fälgar beror på diameter, bredd, fixtur och nödvändigt mellanrum; den garanterar inte att alla hjul ryms. Produktuppgifterna anger reglering upp till 300 °C för KX-modellerna och en maximal temperatur på 250 °C för KL-modellerna. Maximal ugnstemperatur är inte en rekommenderad härdtemperatur.
Så går pulverlackeringen av fälgar till
1. Inspektera och förbehandla
Kontrollera fälgens skick innan arbetet planeras. Ytbehandling gör inte en olämplig eller strukturellt skadad fälg säker att använda. Förbehandlingen beror på befintlig ytkvalitet och kan omfatta borttagning av gammal beläggning, rengöring, blästring och torkning. Välj metod efter aluminiumunderlaget och beläggningsleverantörens anvisningar. Ta bort rester och fukt och maskera ytor som enligt specifikationen ska lämnas obehandlade.
2. Applicera pulvret i lackboxen
Placera den förberedda fälgen så att operatören kommer åt relevanta ytor. Säkerställ jordning via fälg och fixtur och använd sprututrustningen med boxens utsug i drift. Följ utrustningens anvisningar om installation, ventilation, skyddsutrustning och säker hantering. Anpassa sprutbild och pulverflöde efter fälgen och håll olika pulver åtskilda vid insamling och färgbyte.
3. Härda, låt svalna och kontrollera
Flytta den pulverbelagda fälgen till ugnen utan att skada det ohärdade skiktet. Följ det tekniska databladet för det valda pulvret. Om schemat anger objekttemperatur räknas härdtiden när själva fälgens metall har nått temperaturen, inte enbart när ugnsluften nått börvärdet. AkzoNobels datablad för Interpon D35 visar exempelvis ett produktspecifikt härdschema i tid vid objekttemperatur; detta schema ska inte överföras till andra pulver.
Uppvärmningstid är inte hela batchcykeln. Lastning, uppvärmning av fälgen, föreskriven härdtid, urlastning och avsvalning påverkar genomströmningen. Kontrollera täckning och utseende efter kylning och verifiera skikttjocklek och övriga acceptanskrav för jobbet.
Planera verkstadens anslutningar och underhåll
Fastställ största fälgmått, antal fälgar per batch och förväntad dagsvolym. Kontrollera fas, spänning, frekvens och anslutning för varje maskin separat. Planera även plats för förbehandling, sprutning, ugnsöppning, avsvalning och filterservice. Specificera pulver, tryckluft, fixturer och övriga anslutningar i offertunderlaget.
Pulver i behållare, slangar, munstycken eller återvinningsutrymme kan påverka nästa färg. Följ rengöringsrutinen inför färgbyte och kontrollera filter och jordningskontakter vid regelbundet underhåll. Automatisk filterrengöring ersätter inte inspektion eller filterbyte.
Vanliga frågor om pulverlackering av fälgar
Ingår härdugn i YH-606?
Katalogen beskriver YH-606 som en sprutenhet med styrning, manuell pistol, vagn, behållare och tillbehör. Lackbox och ugn är separata produkter. Kontrollera alltid leveransens omfattning i offerten.
Kan samma ugn användas för alla fälgstorlekar?
Nej. Fälgdiameter, bredd, ställ och lastningsmarginal måste rymmas i arbetskammaren. En angiven kapacitet räcker inte för att bekräfta passform för varje hjul.
Finns det en härdtemperatur som passar alla pulver?
Nej. Följ det tekniska databladet för valt pulver och kontrollera att fälgen och eventuella befintliga beläggningar tål den föreslagna temperaturcykeln. Ugnens maxvärde är ingen generell inställning för härdning.
Teknisk förfrågan
Specificera ett pulverlackeringssystem för era fälgar
Ange största fälgmått, batchstorlek, daglig volym, pulverfärger, tillgänglig elförsörjning och verkstadens layout. Då går det att jämföra sprutenhet, box, ugn och leveransomfattning.