
Additiv tillverkning
Efterbehandling av 3D-printade detaljer
Ytbehandlingen efter 3D-printning väljs efter polymer eller metall, detaljens geometri och vilka ytor eller mått som måste bevaras. En massbearbetningsprocess kan vara ett alternativ vid batcher där delarna tål kontakt med media.
Fyra vanliga efterbehandlingsvägar
Manuell slipning
Handslipning ger operatören kontroll över enskilda ytor och kan passa prototyper eller små antal. Resultatet påverkas av arbetssätt och åtkomst, och det kan vara tidskrävande att få ett jämnt resultat på många detaljer.
Ångutjämning
Ångutjämning använder ett lösningsmedel som påverkar materialets yta. Metoden fungerar bara för kompatibla polymerer och processer. Kontrollera materialleverantörens information, kemikaliehantering och om utjämningen förändrar skarpa detaljer, passningar eller mått.
Blästring
Blästring kan bearbeta åtkomliga ytor och komplexa profiler. Resultatet beror på blästermedel, tryck, avstånd och material. Kontrollera kantrundning, ytprofil och om partiklar stannar kvar i hål eller gitterstrukturer.
Massbearbetning
Vid vibrations- eller centrifugalbearbetning rör sig detaljer tillsammans med media. Metoden kan behandla flera delar i en batch, men direktkontakt kan ge märken och media kan fastna i hålrum. Tunna väggar, gitter, stödstrukturer och kritiska passningar behöver särskild försiktighet.
Jämför metoderna mot detaljens krav
| Metod | Kan vara aktuell för | Begränsningar att kontrollera |
|---|---|---|
| Manuell slipning | Prototyper, få detaljer eller lokala ytor där operatören behöver direkt åtkomst. | Arbetstid, operatörsvariation och repeterbarhet mellan detaljer. |
| Ångutjämning | Kompatibla polymerer där kemisk påverkan kan ge en jämnare, blankare yta. | Materialkompatibilitet, säker kemikaliehantering, måttförändring och förlust av skarpa detaljer. |
| Blästring | Exponerade ytor, jämn mattning eller förbehandling av komplex geometri. | Ytprofil, kantpåverkan, dammhantering och kvarvarande blästermedel. |
| Massbearbetning | Batcher av detaljer som tål kontakt med media och varandra. | Fastnat media, kontaktmärken, skydd av gitter och känsliga funktionsytor. |
Massbearbetning kan vara ett skalbart alternativ vid serieproduktion, men jämförande mätdata för arbetstid, ytkvalitet och totalkostnad saknas. Välj därför metod utifrån provresultat och hela processflödet i stället för en generell rangordning.
Matcha media mot materialexempel
| Mediakombination att utvärdera | Material i processfallet | Vad som behöver verifieras |
|---|---|---|
| Keramisk media, stjärnformad och snabbskärande | Titan och rostfritt stål | Ytavverkning, stödspår, kanter, ytprofil och mått. |
| Porslinsmedia, cylinderformad | ULTEM, PPSF och PC | Polymerens specifika beteende, skärverkan, märken och om media fastnar. |
| Plastmedia, konformad och lättskärande | PC-ABS eller M30 i leverantörsexemplet | Materialbeteckning, utskriftsorientering, väggtjocklek och om media når lagerlinjerna. |
Materialkombinationerna är exempel att utvärdera, inte en lista över bekräftad kompatibilitet. Polymerens kvalitet, fyllmedel, utskriftsmetod och efterhärdning kan ändra resultatet.
Exempel på processupplägg
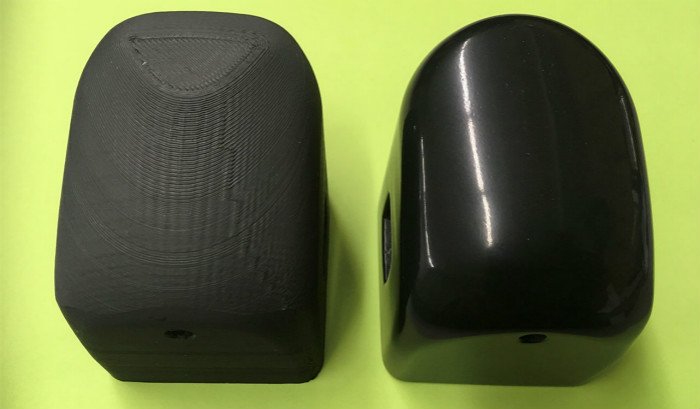
Plastdetaljer i vibrationsmaskin
| Steg | Syfte | Media | Exempeltid | Kontrollpunkt |
|---|---|---|---|---|
| Våt bearbetning | Jämna ut yta och lagerlinjer | Plastmedia, konform, 2000#, 15 mm | 2–4 timmar | Använd lämpligt processmedel och vatten; kontrollera särskilt tunna väggar och skarpa detaljer. |
| Torr efterbearbetning | Torka, rengöra eller förfina ytan | Valnötsskalgranulat, 20# | 1–2 timmar | Polerpasta kan utvärderas separat om högre glans önskas. |
Skölj detaljerna och avlägsna rester innan torrsteget. Börja med en provkörning på 30–60 minuter och kontrollera ytutvecklingen; använd kortare intervall om detaljen är känslig. Bedöm väggtjocklek, skarpa detaljer och om media eller rester fångas i geometrin. Separera delar vid behov för att minska märken från kontakt.
Metalldetaljer i centrifugalutrustning
| Steg | Syfte | Media | Exempeltid | Kontrollpunkt |
|---|---|---|---|---|
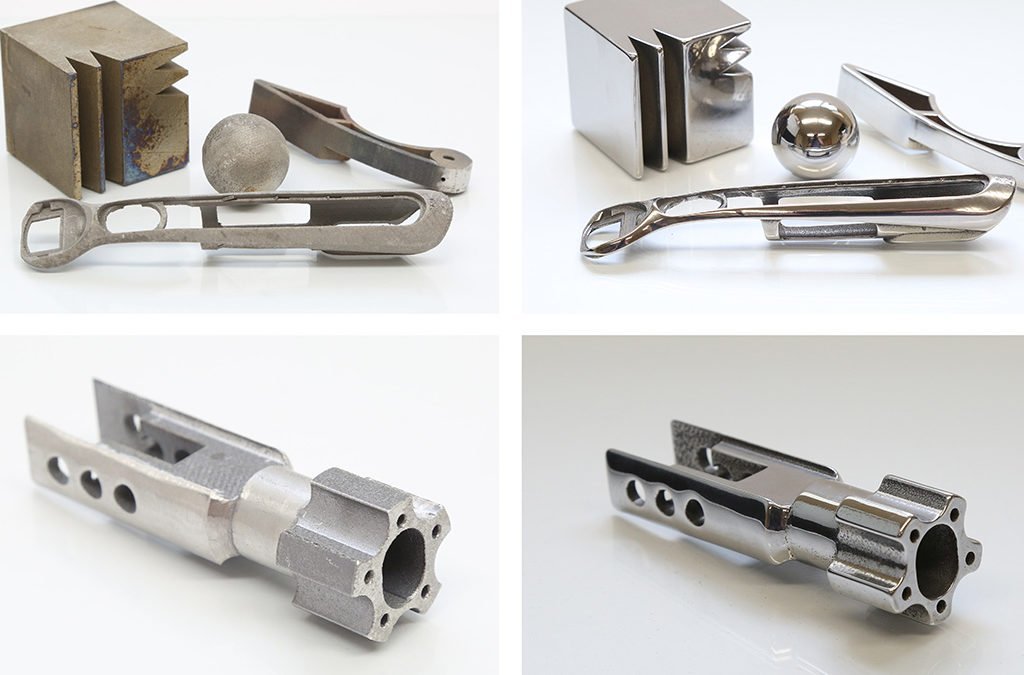
| Grov bearbetning | Bearbeta stöd- eller ytspår | Keramisk media, cirka 20 × 20 mm | 2–4 timmar | Vatten och processmedel anges; inspektera kanter och geometri regelbundet. |
| Utjämning | Förfina repmönster efter keramisk media | Plastmedia, konform, 2000#, 20 mm | 2–4 timmar | Skölj mellan stegen för att minska risken för korskontaminering. |
| Finpolering | Förbereda för blankare yta | Fin porslinsmedia | Cirka 1 timme | Ett milt medel för ytutjämning utan avsedd materialavverkning kan provas; verifiera materialkompatibiliteten. |
Tider och media ovan beskriver enskilda processfall och ska inte användas som standardcykler. I ett beskrivet processfall kontrollerades detaljerna ungefär var 60–90 minut. Känsliga eller måttkritiska komponenter kan kräva tätare inspektion. Material och additiv metod påverkar hårdhet, porositet, skiktbindning och geometri.
Välj efter krav, inte bara utseende
- Definiera vilka ytdefekter eller lagerlinjer som ska reduceras.
- Dokumentera toleranser, skarpa kanter, hål och känsliga strukturer.
- Kontrollera om processen påverkar hållfasthet, passning eller nästa ytbehandlingssteg.
- Planera separation, sköljning, torkning och kontroll av kvarvarande media.
- Jämför provresultat med samma mätmetod och acceptanskriterier.
Det finns ingen efterbehandlingsmetod som passar alla 3D-printade delar. Ett prov med representativa komponenter visar om media når relevanta ytor och om den önskade förbättringen kan uppnås utan att funktionella egenskaper förändras.
Läs även vår översikt om ytbehandling av 3D-printade detaljer och guiden om provbearbetning före maskinval.
Vanliga frågor
Frågor om efterbehandling av 3D-printade delar
Vilken efterbehandling passar 3D-printade detaljer?
Det beror på om detaljen är av polymer eller metall, utskriftsprocess, geometri, batch och ytkrav. Handslipning, ångutjämning, blästring och massbearbetning har olika materialbegränsningar och risker; jämför dem med ett representativt prov.
Kan vibrationsbearbetning ta bort lagerlinjer från plast?
Det kan utvärderas på vissa robusta plastdetaljer. Tunnväggar, skarpa detaljer och gitter kan rundas, deformeras eller skadas. Prova media och processtid och kontrollera ytprofil och mått.
Vilket media används för 3D-printad plast?
Ett leverantörsrapporterat processfall använder 15 mm konformad plastmedia i ett vått utjämningssteg och valnötsskalgranulat i ett torrt eftersteg. Material och inställningar behöver verifieras för den aktuella polymeren och utskriftsgeometrin.
Hur efterbehandlar man 3D-printad metall?
Processfallet beskriver grov bearbetning med keramisk media, utjämning med plastmedia och finpolering med porslinsmedia i centrifugalutrustning. Tiderna är exempeldata och behöver provas mot material, stödspår, toleranser och kantkrav.
Hur undviker man att media fastnar i 3D-printade detaljer?
Kontrollera hål, gitter och interna kanaler mot mediets form och storlek. Media kan komma in i en struktur utan att kunna passera ut. Planera separation, sköljning och inspektion av hålrum före prov och produktion.