
ARS26
CNC-fälgsvarv med sidoinföring av verktyget.
Läs om ARS26 →Maskiner för fälgbearbetning
En CNC-svarv för fälgar används för kontrollerad bearbetning av kompatibla aluminiumfälgar. Val av modell beror på fälgens mått och profil, uppspänning, verktyg och vilka ytor som ska bearbetas.
Jämför modeller →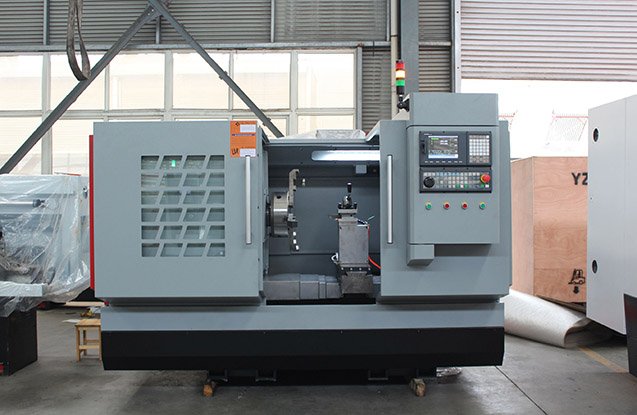
Modellöversikt
Bekräfta arbetsområde och konfiguration med aktuell teknisk dokumentation innan val.
CNC-fälgsvarv med sidoinföring av verktyget.
Läs om ARS26 →CNC-fälgsvarv med överliggande verktygsposition.
Läs om ARS26H →Ekonomimodell för verkstäder som bearbetar personbils- och lastbilsfälgar inom modellens verifierade arbetsområde.
Läs om YN-26 →CNC-svarv för fälgreparation och kontrollerad bearbetning av kompatibla hjul.
Läs om WRC28 →Vertikal svarvkonfiguration för diamantbearbetning av fälgar.
Läs om WRC28VM →Modell för CNC-bearbetning av kompatibla fälgar. Kontrollera mått och konfiguration.
Läs om WRC30 →En fälgsvarv eller CNC-svarv för fälgar väljs efter arbetsområde och bearbetningsuppgift. Ta fram fälgarnas diameter, bredd, profil och material. Kontrollera chuck eller annan fixtur, mätning, verktygsrörelse och tillgång till den yta som ska bearbetas. Bedöm även operatörsflöde och hur bearbetningsresultatet ska verifieras.
| Modell eller utförande | Beskrivning att verifiera | Kontrollera i aktuell dokumentation |
|---|---|---|
| YN-26 | Den äldre kategoritexten beskriver ett integrerat datoriserat styrsystem. | Styrsystem, hårdvara, programvaruversion, språk och support för den offererade maskinen. |
| WRC28 | Automatisk reglering av spindelhastigheten och en bas av gjutjärn nämns i äldre produktinformation. | Om funktionerna ingår i versionen samt basmaterial, stabilitetsdata och operatörens inställningsmöjligheter. |
| WRC28VM | Beskrivs med vertikal verktygs-/spindelkonfiguration och variabel skärmatning; en äldre produktsida anger 0,1–1 000 mm/min. | Exakt maskinrevision, matningsområde, arbetsspann, verktygsrörelse och fälgkompatibilitet; äldre snapshots innehåller motstridiga maxmått. |
| WRC30 | En separat motor- och spindelkonfiguration anges. | Effekt, varvtalsområde, elanslutning och arbetsområde mot aktuellt datablad. |
| Tillval | Möjliga tillval omfattar manuell stödstock, trebackschuck, kylning, smörjning och verktygsstationer. | Modellkompatibilitet, säkerhetsfunktioner, programvara, leveransomfattning och reservdelar. |
Tabellen sammanfattar angivna modellfunktioner; den är inte ett jämförande prestandatest. Kontrollera maskinrevision och mått i den aktuella offerten. Den äldre uppgiften om GSK-system med Windows 7 publiceras inte som en nutida standard; begär i stället aktuell styrsystem- och programvaruversion. Även hjulmåtten behöver jämföras mellan källor: kategoritexten beskriver YN-26 som en 26-tumsmodell, medan den detaljerade produktkatalogen anger maximal diameter 25 tum. För WRC28VM förekommer både 28- och 30-tumsuppgifter i äldre kategoritexter; produktunderlaget anger 30 tum och 780 mm maximal bearbetningsdiameter, vilka behöver kontrolleras mot samma aktuella ritning. Modellnamn eller tumklass ersätter inte kontroll av verklig frigång, bredd, profil och uppspänning.
Tillvalen i den äldre leverantörstexten beskrivs med olika roller. Se dem som konfigurationsexempel och bekräfta funktion, kompatibilitet, säkerhetskrav och vad som ingår för aktuell modell.
| Tillval | Funktion i produktbeskrivningen | Kontrollera före beställning |
|---|---|---|
| Manuell stödstock | Beskrivs som stöd för att styra eller positionera mät-/sensorpunkten. | Sensorläge, mätmetod, rörelseområde och kompatibilitet med maskinens fixtur. |
| Manuell trebackschuck | Avsedd att hålla fälgen stabilt under uppspänning och bearbetning. | Gripområde, centrering, klämkraft, fälgprofil och godkänd uppspänningsmetod. |
| GSK-styrsystem | Den arkiverade beskrivningen nämner programmering av bearbetning, Windows 7 och en utbildningstid på cirka 60 minuter. | Aktuell styrning, operativsystem, programvaruversion, säkerhetsuppdateringar och teknisk support. Be om en demonstration och bedöm utbildningsbehovet för era operatörer. |
| Kylsystem | Beskrivs som ett sätt att hantera värme vid längre bearbetning. | Kylmedel, flöde, underhåll, stänkskydd och tillåten temperatur enligt maskin- och fälgspecifikation. |
| Automatisk smörjning | Uppges mata smörjmedel till maskinens kullager. En äldre produkttext anger påfyllning en gång per månad. | Vilka punkter som smörjs, medeltyp, larm och påfyllningsintervall enligt aktuell manual; månadsintervallet är ett historiskt exempel, inte ett generellt underhållskrav. |
| Verktygsrevolver med sex stationer | Nämns som ett möjligt tillval för flera verktygspositioner. | Antal stationer, verktygsinfästning, tillåtna verktyg och vilka operationer styrningen stöder. |
Modellnamn och tumklasser räcker inte för att avgöra passningen. Kategorisidan och de detaljerade produktsidorna skiljer sig åt för vissa modeller:
| Modell | Uppgifter i produktspecifikationen | Kontroll före köp |
|---|---|---|
| YN-26 | Kategoritexten nämner 26 tum; den detaljerade produktsidan anger högst 25 tum. Varianter med manuell eller automatisk verktygshållare beskrivs under modellnamnen NY-26/NY-26A. | Få bekräftat exakt modellbeteckning, variant, största fälgdiameter och fixtur på den aktuella ritningen. |
| WRC28 | Produkttabellen anger maximal fälgdiameter 720 mm (28 tum) och horisontellt utförande. | Bekräfta fälgbredd, profil, uppspänning och verktygsåtkomst; diameter ensam avgör inte arbetsområdet. |
| WRC28VM | Produktsidan anger 30 tum som maximal fälgstorlek och 780 mm som maximal bearbetningsdiameter. Äldre kategoritexter anger även 28 tum. | Be leverantören visa hur fälgstorlek och bearbetningsdiameter relaterar till varandra för den aktuella versionen och fälgprofilen. |
| WRC30 | Produktsidan anger 50–1 600 rpm och 11 kW. Maxstorleken skrivs 30 tum i beskrivningen men 30’ i en tabell. | Bekräfta enheten för maximal fälgstorlek, spindeldata och chuckkonfiguration i aktuell offert och ritning. |
Detta är kataloguppgifter, inte en garanti för att en viss fälg passar eller kan bearbetas. Jämför maskinritningen med fälgens verkliga diameter, bredd, profil och uppspänning innan beslut.
Detta är en planeringsöversikt, inte en körinstruktion. Följ alltid maskinens manual och verkstadens säkerhetsrutiner. Bearbetning ska inte användas för att dölja strukturella fel eller kringgå kontroll av fälgens reparerbarhet.
Skicka fälgar som motsvarar variationen i er verkstad. Dokumentera utgångsskick och processresultat och bedöm om dimensioner och ytprofil ligger inom era krav. Reparation måste alltid föregås av en kontroll av fälgens skick och lämplighet. Läs även om diamantsvarvning (Diamond Cut) av aluminiumfälgar, skillnaden mellan fälgriktning och svarvning och utrustning för fälgreparation.
Vanliga frågor
Den används för kontrollerad skärande bearbetning av kompatibla fälgytor, till exempel för att skapa ett specificerat ytresultat genom diamantsvarvning (Diamond Cut). Den riktar inte en deformerad fälg och reparerar inte sprickor eller annan strukturell skada.
Arbetsområdet är modellberoende. Äldre produktuppgifter anger modeller på 26, 28 och 30 tum, men fastställer inte kapaciteten för varje aktuell maskinversion. Jämför fälgens diameter, bredd, profil och uppspänning med dagens datablad.
Endast om fälgen ryms inom maskinens verifierade arbetsområde och kan spännas upp med rätt fixtur. Kontrollera diameter, bredd, centrumhål, vikt, profil och verktygsåtkomst innan ni bedömer kompatibiliteten.
Nej. CNC-svarvning avlägsnar material från en angiven yta. Fälgriktning är ett annat arbete för vissa deformationer. Strukturell skada, sprickor och tidigare reparationer kräver en separat bedömning; en svarv ersätter inte den kontrollen.
Fråga om chuck och fixtur, verktygsposition, mät- eller sensorstöd, styrsystem, kylning, smörjning och verktygsstationer. Funktionerna kan vara modellberoende eller tillval; bekräfta kompatibilitet, programvaruversion och vad som ingår i offerten.
Den arkiverade produktinformationen beskriver ett arbetsflöde där köparen skickar sina krav, leverantören tar fram en CAD-ritning för granskning och produktionen börjar efter att ritningen har godkänts. Bekräfta i aktuell offert vilka underlag som behövs, vad ritningsgodkännandet omfattar och vilken leveranstid som gäller. Den äldre publicerade tidsuppgiften är inte en aktuell leveransgaranti.
Den äldre produktsidan anger 20–40 dagar beroende på projektets komplexitet och beskriver CAD-ritning för godkännande före produktion. Det är inte en aktuell tidsplan och anger inte tydligt om transport ingår. Begär skriftlig bekräftelse av konstruktion, ritningsgodkännande, tillverkning, provning och transport i den aktuella offerten.
Den arkiverade sidan anger ett exempel med 30 procent i förskott och resterande 70 procent när projektet är färdigt. För större projekt nämns även 60 procent före avsändning och 10 procent när maskinen når verkstaden; banköverföring och remburs anges som betalningssätt. Detta är äldre uppgifter, inte aktuella villkor. Bekräfta valuta, avgifter, betalningsmilstolpar och vad som räknas som godkänd leverans i avtalet.
Leverantörssidan beskriver ett historiskt upplägg med provkörning av en kundbatch, tredjepartsinspektion om köparen inte kan närvara och videodokumentation. Avtala före beställning om representativa fälgar, fixtur, mätmetod, acceptanskriterier, inspektörens åtkomst och hur avvikelser hanteras. En video ersätter inte en överenskommen kontroll.
Den arkiverade sidan anger ett års garanti från att maskinen tagits emot, men specificerar inte omfattning, undantag eller ansvar för arbete, reservdelar och frakt. Begär aktuella skriftliga garantivillkor för den offererade modellen innan beställning.
Den äldre sidan anger 380 V, 50 Hz och trefas som standardexempel och säger att anpassning kan diskuteras för andra länders elnät. Detta är inte en bekräftad konfiguration för varje modell. Kontrollera spänning, frekvens, fas, effekt och skydd i maskinens aktuella elschema och låt behörig elektriker bedöma installationen.
Tiden beror på startskick, profil, bearbetningsmängd, uppspänning, program och kontroll. Den angivna tiden på cirka 30 minuter saknar enhetliga arbetsvillkor och ska inte användas som generell cykeltid. Mät den totala tiden på representativa fälgar.
Kontrollera ytprofil och kvarvarande material enligt fälgens specifikation och verkstadens rutiner. Bedöm också uppspänningens påverkan, synliga verktygsspår och om efterföljande rengöring eller ytbehandling krävs.
Fälgmått, bilder, material och önskat bearbetningsresultat ger ett konkret underlag.
Skicka en förfrågan →